

Когда рецептура таблетированного БАД уже сформирована, сырьё выбрано, смесь подготовлена и продукт подходит к этапу прессования, может показаться, что дальше результат зависит в основном от оборудования.
Но именно в этот момент часто проявляется главное технологическое ограничение: подготовленная смесь не всегда ведёт себя так, как ожидалось.
Она может быть логичной по составу, выглядеть готовой, проходить предыдущие операции и при этом нестабильно формировать таблетированную форму. Это не значит, что проблема автоматически находится в прессе. Причина может быть заложена раньше: в сырье, структуре рецептуры, вспомогательной части, состоянии смеси или выбранной производственной модели.
Прессование — это не изолированная механическая операция. Оно показывает, насколько вся разработанная система действительно готова перейти из состояния смеси в состояние таблетки.
Поэтому способность смеси сформировать таблетку — самостоятельная технологическая характеристика. Её нельзя полностью понять только по перечню ингредиентов, визуальному состоянию порошка или факту подготовки смеси.
Перед серийным таблетированием важно оценить, как конкретная рецептура ведёт себя в реальном процессе формирования формы, и только после этого делать выводы о готовности продукта к выпуску.
Что такое прессуемость таблеточной смеси
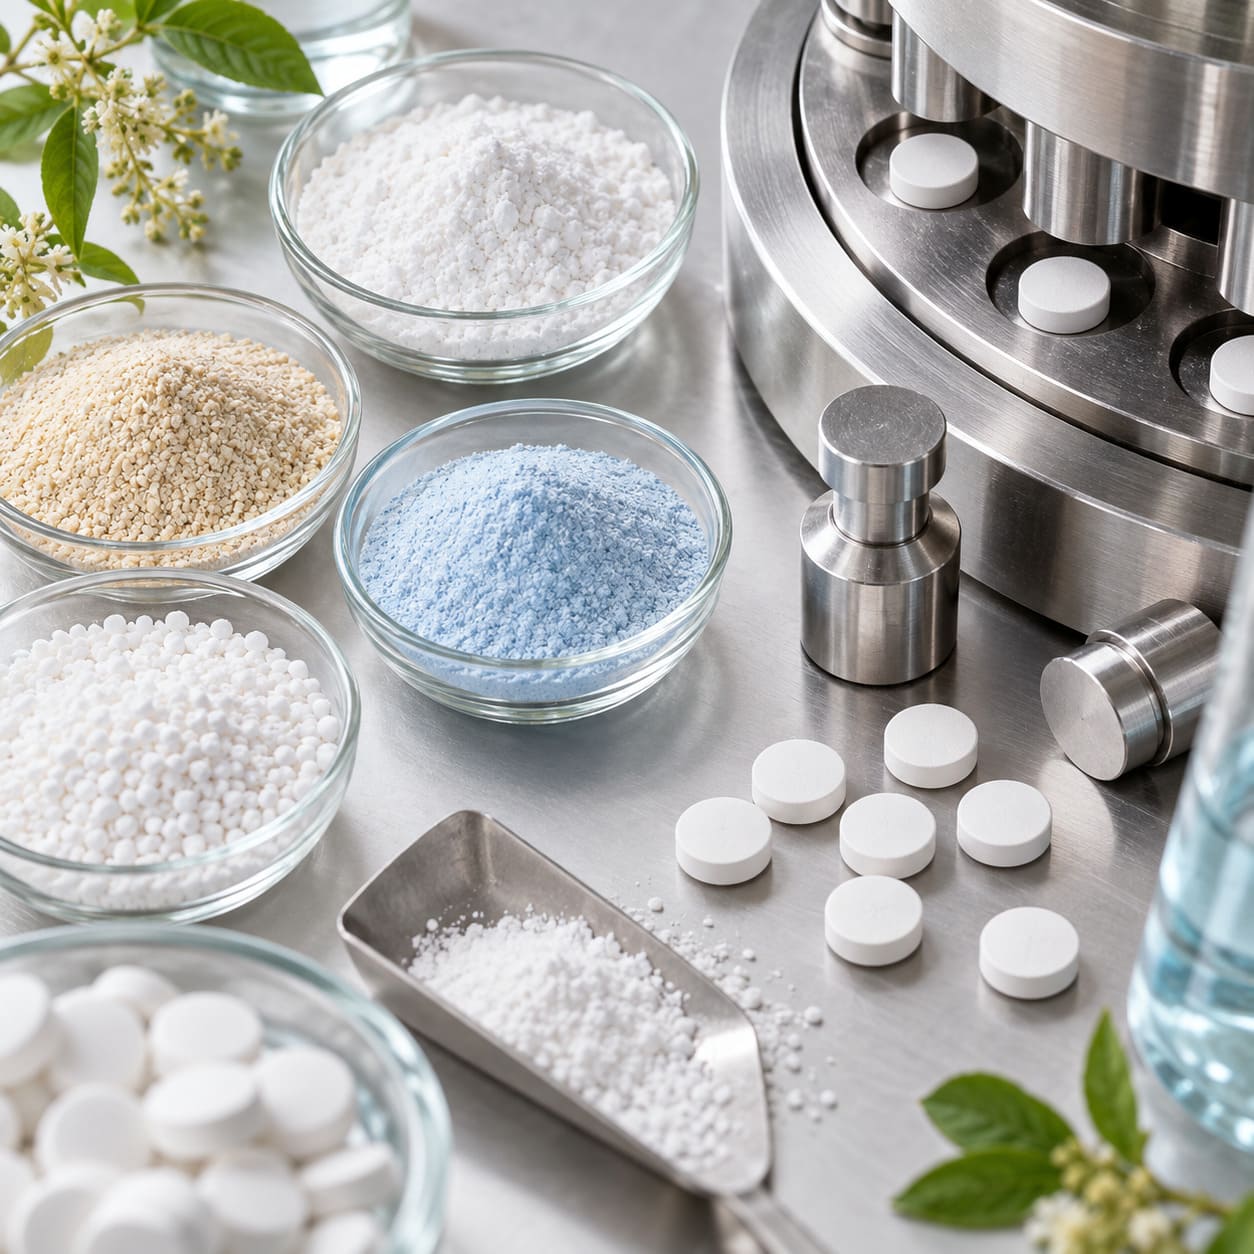
Прессуемость таблеточной смеси — это способность подготовленной производственной смеси формировать таблетированную структуру в выбранном технологическом процессе. Это свойство оценивается для конкретной рецептуры, конкретного сырья и конкретной модели производства.
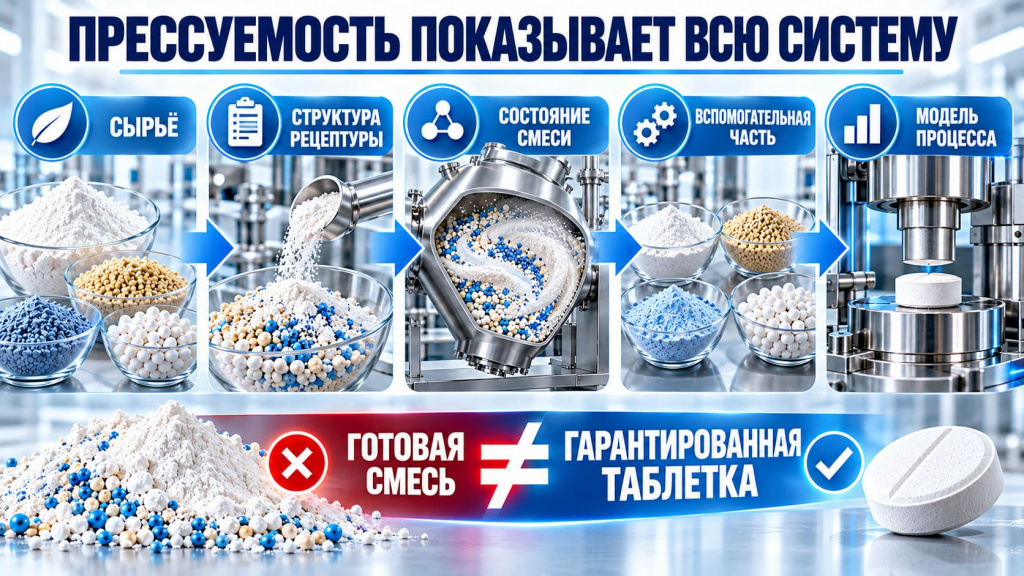
Прессуемость относится не к одному ингредиенту и не только к оборудованию, а ко всей производственной системе.
Смесь может быть подготовлена к следующему этапу, но окончательно её поведение проявляется именно при попытке сформировать таблетку. В этот момент становится видно, работает ли рецептура как единая система или внутри неё есть ограничения, которые мешают получить устойчивую форму.
На прессуемость могут влиять:
-
свойства выбранного сырья;
-
структура производственной рецептуры;
-
состояние подготовленной смеси;
-
вспомогательная часть состава;
-
поведение материала в процессе;
-
выбранная технологическая модель;
-
возможность повторить результат при дальнейшем выпуске.
Важно не сводить прессуемость к вопросу “насколько хорошо работает пресс”. Оборудование участвует в процессе, но оно работает с уже созданной смесью. Если сама система не подходит выбранной модели, одна настройка не всегда решает задачу.
Поэтому прессуемость нужно рассматривать как часть общей логики разработки продукта. Когда предприниматель планирует таблетированную форму, важно заранее понимать, что технология выпуска БАД в таблетированной форме начинается с рецептуры и сырья, а проверяется уже на реальном формировании таблетки.
Чем прессуемость отличается от готовности смеси к прессованию
Готовность смеси к прессованию и прессуемость — это не одно и то же. До пресса технолог оценивает, подготовлена ли смесь к следующему этапу, а прессуемость показывает, как эта смесь реально ведёт себя уже при формировании таблетки.
Готовность к процессу не гарантирует автоматически стабильный результат самого процесса.
Смесь может выглядеть подготовленной: компоненты объединены, материал управляем, производственный маршрут до прессования понятен. Но это ещё не означает, что при попытке создать таблетированную форму результат будет таким, как ожидается.
До прессования важно понять:
-
в каком состоянии находится смесь;
-
подходит ли она к следующему этапу;
-
сохраняет ли производственную управляемость;
-
нет ли очевидных ограничений перед процессом.
Но уже при формировании таблетки появляются другие вопросы:
-
как смесь ведёт себя в момент создания формы;
-
получается ли сформировать таблетированную структуру;
-
стабилен ли результат;
-
не проявляются ли ограничения рецептуры;
-
требуется ли корректировка сырья, вспомогательной части или технологии.
Поэтому нельзя делать вывод только по подготовленности смеси. Она может быть правильно доведена до пресса, но при этом не показать нужного поведения непосредственно в процессе формирования таблетки.
Для производства это важная граница. Сначала нужно получить управляемую смесь, затем отдельно проверить, как она превращается в таблетированную форму. Именно на этой проверке становится видно, насколько рецептура действительно подходит выбранной технологии.
Почему однородная смесь может плохо формировать таблетку
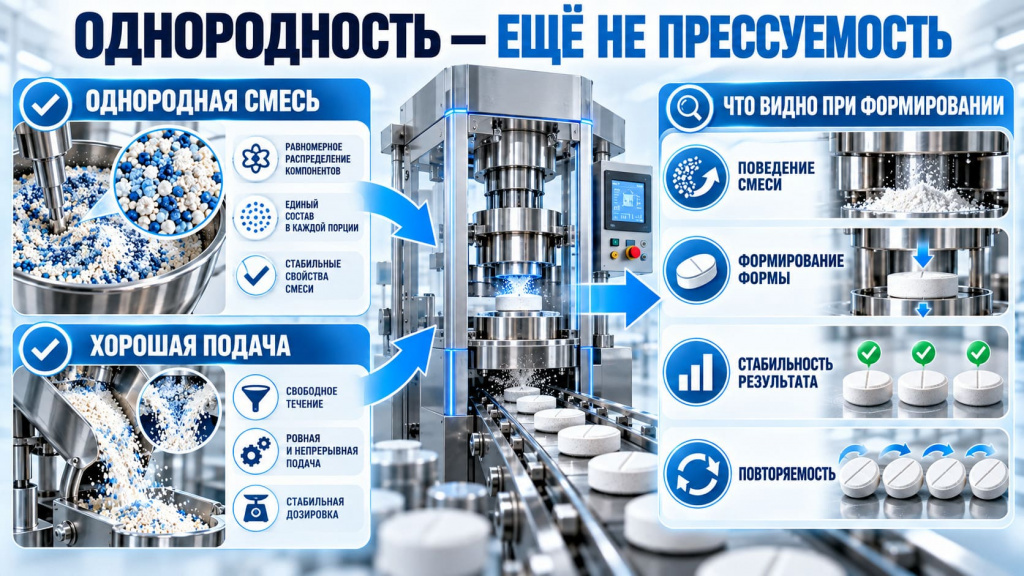
Однородная смесь может плохо формировать таблетку, потому что однородность отвечает только на один вопрос: насколько управляемо компоненты распределены внутри общей производственной массы. Она не описывает полностью поведение этой массы непосредственно при таблетировании.
Однородность необходима в своём контексте, но не является синонимом прессуемости.
Смесь может быть правильно подготовлена по распределению компонентов, но при попытке сформировать таблетированную форму показать ограничения. Это не противоречие, а разные уровни оценки. Один уровень связан с тем, как состав представлен внутри общей массы. Другой — с тем, как эта масса ведёт себя в момент создания таблетки.
Для производства важно разделять:
-
распределение компонентов в смеси;
-
физическое состояние материала;
-
поведение смеси в технологическом процессе;
-
способность сформировать таблетированную структуру;
-
стабильность результата при повторении процесса.
Если ориентироваться только на однородность, можно преждевременно решить, что смесь готова к серийному таблетированию. Но при формировании таблетки появляются дополнительные требования, которые не видны только по равномерности состава.
Поэтому технолог оценивает однородность как важную часть подготовки, но не как окончательный ответ. После этого нужно проверить, как конкретная смесь проявляет себя уже при создании таблетированной формы.
Почему хорошая подача смеси тоже не гарантирует прессуемость
Хорошая подача смеси не гарантирует прессуемость, потому что способность материала предсказуемо перемещаться к производственному этапу и его поведение непосредственно при формировании таблетки — разные технологические задачи.
Смесь может управляемо поступать к процессу, но это ещё не означает, что она стабильно сформирует таблетированную форму.
Производственное движение материала важно. Если смесь нестабильно передаётся дальше, это может осложнять работу всей системы. Но даже при нормальной подаче остаётся отдельный вопрос: что происходит с рецептурой в момент формирования таблетки.
Здесь нельзя делать упрощённый вывод: если смесь хорошо проходит предыдущий участок, значит она подходит для прессования. Подача показывает, как материал доходит до этапа. Прессуемость показывает, как он ведёт себя уже внутри задачи создания формы.
На результат могут влиять:
-
структура рецептуры;
-
конкретное сырьё;
-
вспомогательная часть;
-
состояние смеси;
-
выбранная технологическая модель.
Поэтому хорошее движение смеси — это важное входное условие, но не гарантия результата. Для серийного таблетирования нужно отдельно оценить, как материал превращается в таблетку и можно ли воспроизводить этот процесс.
Как конкретное сырьё может влиять на формирование таблетки
Конкретное сырьё может влиять на формирование таблетки, потому что прессованию подвергается не абстрактный ингредиент из рецептуры, а реальный сырьевой продукт внутри конкретной производственной системы.
Для таблетирования важно не только название компонента, но и то, как этот материал работает в общей смеси.
Один и тот же ингредиент в документе может быть представлен разным сырьём. Для предпринимателя это может выглядеть как незначимое отличие, но для производства важны реальные характеристики материала, его состояние и поведение рядом с другими компонентами.
На формирование таблетки влияет не отдельный компонент сам по себе, а вся комбинация:
-
свойства используемого сырья;
-
его место в рецептуре;
-
взаимодействие с другими компонентами;
-
состояние общей смеси;
-
вспомогательная часть состава;
-
выбранная технологическая модель.
Если сырьё меняется, смесь может иначе вести себя при формировании таблетированной формы. Это не означает, что любая замена автоматически создаёт проблему, но влияние такого изменения нужно оценивать на реальном продукте.
Также нельзя переносить выводы с одной рецептуры на другую. Даже если ингредиенты похожи по названию, их сочетание внутри другой системы может дать иной производственный результат.
Поэтому при оценке прессуемости технолог смотрит не только на формулу, но и на конкретное сырьё, из которого эта формула превращается в производственную смесь.
Почему одинаковая рецептура на бумаге не всегда означает одинаковое поведение в процессе
Одинаковая рецептура на бумаге не всегда означает одинаковое поведение в процессе, потому что производство работает не только с перечнем компонентов, а с конкретным сырьём и реальной производственной смесью.
Если меняется фактический материал, физическая система продукта тоже может измениться.
В документе состав может выглядеть прежним: те же ингредиенты, та же продуктовая идея, та же таблетированная форма. Но для технологического процесса значение имеет не только название компонента, а то, как этот компонент представлен в сырье и как он ведёт себя внутри общей рецептуры.
Поэтому при изменении сырья важно оценить:
-
сохраняется ли состояние производственной смеси;
-
не меняется ли её поведение при формировании таблетки;
-
остаётся ли прежняя технологическая модель рабочей;
-
не требуется ли дополнительная проверка перед серией;
-
не появляется ли новый уровень нестабильности.
Это не значит, что одинаковый состав всегда даст другой результат. Такой вывод был бы слишком резким. Но и считать рецептуру неизменной только потому, что строки в документе остались прежними, тоже неправильно.
Корректный подход — проверить, сохраняется ли ранее отработанная модель. Если сырьё, смесь и процесс ведут себя так же, решение может остаться прежним. Если появляются отличия, технолог оценивает, где именно они влияют на формирование таблетки.
Как вспомогательная часть связана с прессуемостью
Вспомогательная часть связана с прессуемостью через свойства всей производственной рецептуры. Она может влиять на то, как смесь ведёт себя при переходе от подготовленного состояния к формированию таблетированной формы.
Но результат оценивают не по одному вспомогательному элементу, а по всей системе: активная часть, сырьё, смесь, технология и процесс формирования работают вместе.
Вспомогательные компоненты не существуют отдельно от рецептуры. Их роль становится понятной только в связке с конкретным составом и реальным сырьём. Поэтому нельзя сказать, что один элемент сам по себе обеспечивает нужное поведение смеси при таблетировании.
На этапе формирования таблетки значение имеет общая архитектура рецептуры:
-
как активные компоненты ведут себя в смеси;
-
какую функцию выполняет вспомогательная часть;
-
сохраняет ли смесь производственную управляемость;
-
подходит ли система выбранной технологической модели;
-
можно ли воспроизводимо получить таблетированную форму.
Важно не превращать этот вопрос в каталог веществ или поиск универсального решения. Если смесь плохо формирует таблетку, причина может быть не в отсутствии одного компонента, а в общей структуре рецептуры.
Поэтому вспомогательную часть оценивают не изолированно, а через результат работы всей смеси в реальном процессе.
Почему нельзя исправить любую проблему добавлением ещё одного компонента
Любую проблему формирования таблетки нельзя исправить добавлением ещё одного компонента, потому что причина нестабильного результата может находиться глубже самой вспомогательной части рецептуры.
Если смесь плохо ведёт себя при таблетировании, сначала нужно понять источник ограничения, а не сразу искать универсальный компонент, который всё исправит.
Предпринимателю может казаться, что решение простое: раз таблетка плохо формируется, значит, в рецептуре не хватает технологического элемента. Иногда корректировка состава действительно может быть одним из направлений работы. Но это не должно заменять оценку всей производственной системы.
Причина может быть связана с:
-
конкретным сырьём;
-
структурой активной части;
-
состоянием подготовленной смеси;
-
логикой вспомогательной части;
-
последовательностью подготовки;
-
выбранной технологической моделью.
Если добавить компонент без понимания причины, рецептура может стать сложнее, но не обязательно станет более производимой. Более того, новый элемент сам включается в общую систему и тоже может изменить поведение смеси.
Поэтому корректировка рецептуры начинается не с вопроса “что добавить?”, а с вопроса “почему смесь не формирует таблетку так, как требуется конкретному продукту?”. Только после этого можно решать, нужна ли работа с сырьём, структурой формулы, подготовкой смеси или технологическим процессом.
Почему более сильное прессование не является универсальным решением
Более сильное прессование не является универсальным решением, потому что увеличение интенсивности одного технологического воздействия не исправляет автоматически свойства самой рецептуры. Если смесь нестабильно формирует таблетку, причина может находиться не в силе воздействия, а в том, как устроена вся производственная система.
Нельзя рассуждать так: если таблетка плохо формируется, значит нужно просто сильнее воздействовать на смесь.
Такой подход слишком упрощает процесс. Таблетирование работает с конкретной рецептурой, конкретным сырьём и подготовленной смесью. Если ограничения заложены в структуре формулы, состоянии материала или вспомогательной части, изменение одного этапа не всегда устраняет источник проблемы.
При нестабильном результате важно оценить:
-
какое сырьё используется;
-
как построена рецептура;
-
в каком состоянии находится смесь;
-
какую роль выполняет вспомогательная часть;
-
соответствует ли процесс выбранной модели;
-
где именно проявляется нестабильность.
Иногда технологическая корректировка действительно может затрагивать сам процесс формирования таблетки. Но принимать такое решение нужно после оценки причины, а не как автоматическую реакцию на любой неудачный результат.
Если смесь не подходит выбранной модели, попытка компенсировать это более интенсивным прессованием может только скрыть проблему на коротком участке и не решить её системно.
Поэтому правильный вопрос звучит не “как сильнее спрессовать?”, а “почему эта смесь не формирует таблетку в выбранной технологической модели?”. Ответ может находиться в рецептуре, сырье, подготовке смеси или общей производственной логике.
Почему проблему формирования таблетки нельзя сразу списывать на оборудование
Проблему формирования таблетки нельзя сразу списывать на оборудование, потому что результат появляется на конце длинной производственной цепочки. До пресса уже были выбраны сырьё, рецептура, вспомогательная часть, способ подготовки смеси и технологическая модель.
Оборудование является частью системы, а не единственным источником результата.
Если таблетка формируется нестабильно, анализ не должен начинаться только с последней точки. Пресс работает с той смесью, которую сформировали предыдущие этапы. Если материал пришёл к процессу в неподходящем состоянии, оборудование не всегда может компенсировать это без пересмотра более ранних решений.
Производственная цепочка выглядит так:
-
сырьё;
-
рецептура;
-
подготовленная смесь;
-
технологический процесс;
-
результат формирования таблетки.
На каждом уровне может появиться фактор, который повлияет на итог. Сырьё может иначе вести себя внутри общей системы. Рецептура может требовать иной функциональной структуры. Смесь может сохранять не то состояние, которое нужно для выбранной модели. Технологический процесс может требовать уточнения под конкретный продукт.
Поэтому ошибка — увидеть нестабильное формирование таблетки и сразу решить, что причина только в оборудовании. Иногда проблема действительно связана с процессом. Но иногда она начинается намного раньше.
Корректный подход — рассматривать результат как проявление всей системы. Тогда производитель не пытается “дожать” смесь любой ценой, а ищет, на каком этапе возникло ограничение и что именно нужно скорректировать.
Как изменение рецептуры может изменить прессуемость
Изменение рецептуры может изменить прессуемость, потому что вместе с составом меняется вся производственная система. Если корректируется активная часть, вспомогательная часть или конкретное сырьё, смесь может иначе вести себя при формировании таблетки.
Нужно оценить влияние изменения на процесс формирования таблетки, а не считать прежнюю модель автоматически сохранённой.
Это не означает, что любое небольшое изменение обязательно нарушает таблетирование. Иногда рецептура сохраняет прежнее производственное поведение. Иногда достаточно уточнить отдельный участок подготовки. Но если система стала другой, её нужно проверить в реальном процессе.
На прессуемость могут повлиять изменения в:
-
активной части рецептуры;
-
вспомогательной части;
-
конкретном сырье;
-
структуре производственной смеси;
-
состоянии материала перед формированием таблетки;
-
выбранной технологической модели.
Для предпринимателя важно понимать: на бумаге изменение может выглядеть небольшим, но производство работает не с текстом рецептуры, а с физической смесью. Если её свойства изменились, результат таблетирования тоже может стать другим.
Поэтому после корректировки состава технолог оценивает не только обновлённый список компонентов. Он смотрит, сохраняется ли способность смеси формировать таблетированную форму в выбранной модели и не требуется ли дополнительная технологическая проба перед серией.
Можно ли определить прессуемость смеси по внешнему виду
Нет, по внешнему виду определить прессуемость смеси нельзя. Визуальное наблюдение может показать, что материал выглядит однородным, аккуратным или подготовленным, но оно не раскрывает, как смесь поведёт себя непосредственно при формировании таблетки.
Реальная прессуемость проявляется не в том, как смесь выглядит, а в том, как она работает в производственном процессе.
Смесь может казаться технологически готовой: компоненты распределены, масса выглядит ровной, внешних признаков проблемы не видно. Но при попытке сформировать таблетированную форму могут проявиться ограничения, которые невозможно оценить только глазами.
Внешний вид не отвечает на ключевые вопросы:
-
как смесь ведёт себя в момент формирования таблетки;
-
сохраняется ли управляемость процесса;
-
получается ли воспроизводимый результат;
-
не проявляются ли ограничения рецептуры;
-
нужна ли корректировка сырья или производственной модели.
Поэтому визуальная оценка может быть только поверхностным наблюдением. Она не заменяет технологическую проверку на реальной смеси.
Для предпринимателя это важный вывод: если порошок выглядит “хорошо”, это ещё не означает, что он будет стабильно превращаться в таблетку. Окончательный вывод о прессуемости делают только после проверки поведения смеси в процессе формирования формы.
Почему небольшая проба помогает увидеть ограничения рецептуры
Небольшая проба помогает увидеть ограничения рецептуры, потому что реальное таблетирование проверяет не предположение, а поведение конкретной производственной смеси. Именно на этом этапе становится понятно, как система работает при формировании таблетки.
Проба показывает, совпадает ли технологическая логика рецептуры с реальным процессом создания таблетированной формы.
До этого момента можно оценить состав, сырьё, вспомогательную часть и состояние смеси. Но все эти выводы остаются предварительными, пока смесь не проходит сам этап формирования таблетки. На пробе становится видно, подтверждаются ли решения, принятые на предыдущих этапах.
Пробное таблетирование помогает понять:
-
формируется ли выбранная модель продукта;
-
насколько управляемо проходит процесс;
-
воспроизводится ли результат при повторении;
-
не проявляются ли ограничения рецептуры;
-
требуется ли дополнительная технологическая работа;
-
где может находиться источник сложности.
При этом одна удачная проба не должна восприниматься как гарантия серийного выпуска. Она показывает важную часть картины, но дальше всё равно нужно оценивать, можно ли перенести выбранную модель в более широкий производственный процесс.
Поэтому проба полезна не как финальная “галочка”, а как практический способ увидеть ограничения раньше. Если смесь плохо формирует таблетку, лучше обнаружить это на технологической проверке, чем после утверждения всей производственной модели.
Как проверяют прессуемость смеси перед серийным таблетированием
Перед серийным таблетированием прессуемость проверяют на реальной производственной системе: сформированной рецептуре, выбранном сырье, подготовленной смеси и конкретной технологической модели формирования таблетки.
Проверка нужна для того, чтобы понять, как смесь ведёт себя не в документе, а в процессе создания таблетированной формы.
Сначала берут уже сформированную производственную рецептуру. На этом этапе важно, чтобы была понятна активная часть, вспомогательная часть и логика будущей таблетированной формы.
Затем работают с конкретным выбранным сырьём. Производство оценивает не названия ингредиентов, а реальные материалы, из которых будет собрана таблеточная смесь.
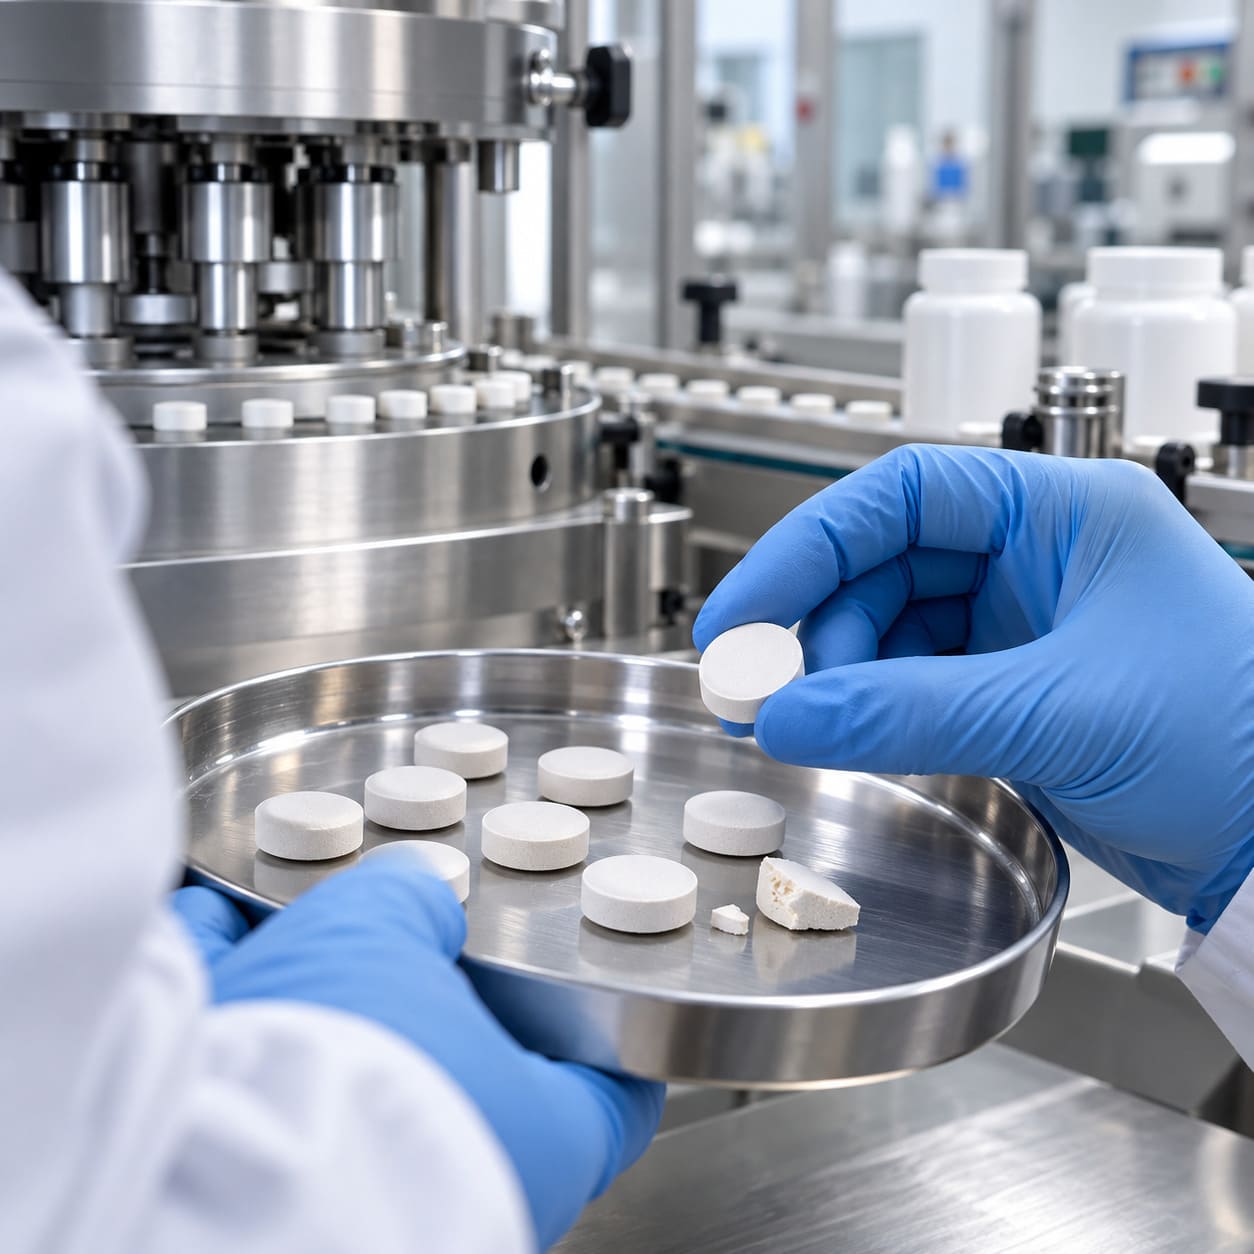
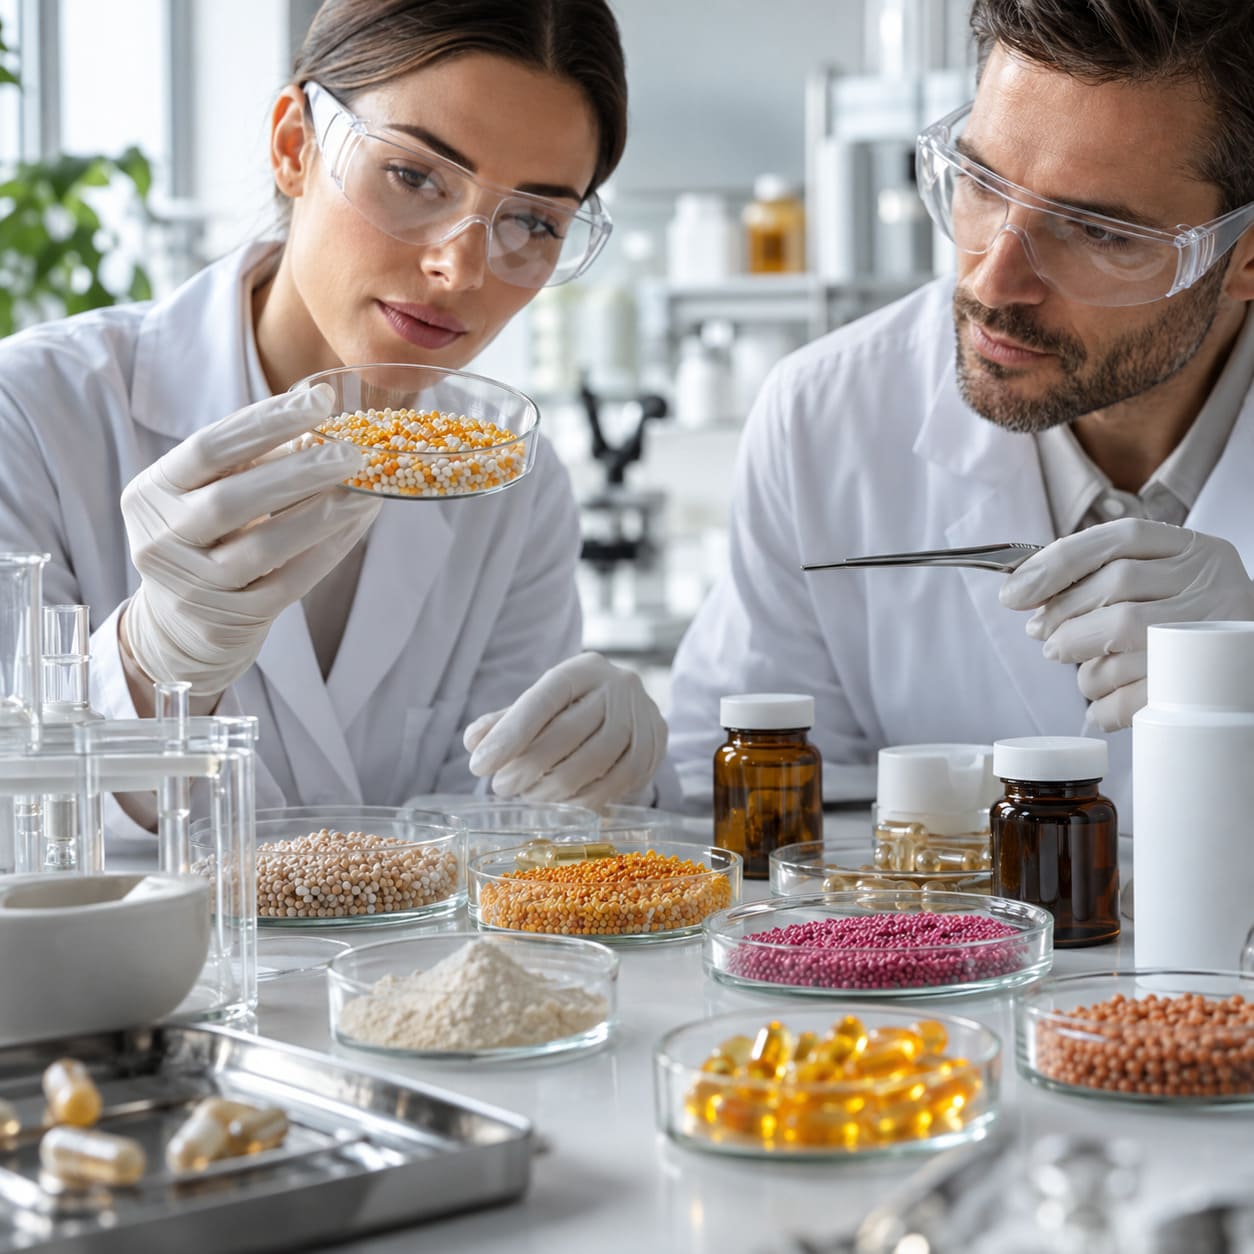
После этого подготавливают смесь и проверяют её в процессе формирования таблетки. Здесь становится видно, способна ли система переходить из состояния производственной массы в таблетированную форму.
На общем уровне оценивают:
-
как смесь ведёт себя при формировании таблетки;
-
воспроизводится ли результат;
-
не проявляются ли ограничения рецептуры;
-
сохраняется ли управляемость процесса;
-
где может находиться источник сложности;
-
требуется ли корректировка системы.
Если результат нестабилен, причину не списывают автоматически на пресс. Источник может быть связан с сырьём, структурой рецептуры, вспомогательной частью, подготовкой смеси или выбранной производственной моделью.
При необходимости систему корректируют и повторно оценивают результат. Корректировка может касаться не только самого технологического этапа, но и более ранних решений, если ограничение заложено в рецептуре или сырье.
Перед основной партией важно увидеть, как реальная смесь формирует таблетку в выбранном процессе. Технологическая проба помогает оценить результат, определить возможный уровень проблемы и понять, нужно ли уточнить рецептуру, сырьё или производственную модель до перехода к серии.
Такой подход не обещает идеального результата, но позволяет принимать решения на основании реального поведения продукта, а не только теоретической готовности рецептуры.
Что пересматривают, если таблетка формируется нестабильно
Если таблетка формируется нестабильно, сначала пересматривают не одну настройку процесса, а всю цепочку, которая привела смесь к этому этапу. Корректирующее решение выбирают только после того, как понятна причина ограничения.
Нестабильное формирование таблетки — это сигнал проверить производственную систему, а не повод сразу менять последний этап.
Ошибка — начинать с логики “нужно сильнее воздействовать на смесь”. Иногда корректировка технологического процесса действительно может потребоваться, но она не должна подменять анализ рецептуры, сырья и состояния подготовленной смеси.
В такой ситуации оценивают:
-
не изменилось ли конкретное сырьё;
-
сохраняет ли смесь прежнее производственное поведение;
-
соответствует ли она выбранной модели таблетирования;
-
правильно ли сформирована структура рецептуры;
-
работает ли вспомогательная часть в общей системе;
-
не требуется ли корректировка подготовки смеси;
-
находится ли причина в самом технологическом процессе.
Если источник проблемы связан с сырьём, изменение только последнего этапа может не дать устойчивого результата. Если ограничение заложено в рецептуре, нужно возвращаться к структуре состава. Если смесь подготовлена корректно, тогда уже рассматривают сам процесс формирования таблетки.
Поэтому технологическая работа строится не вокруг быстрого “исправить на прессе”, а вокруг поиска уровня, где возникло ограничение. Только после этого можно выбирать корректирующее решение: по сырью, рецептуре, вспомогательной части, подготовке смеси или производственной модели.
Почему сформировать таблетку — ещё не значит получить готовый устойчивый продукт
Сформировать таблетку — ещё не значит получить готовый устойчивый продукт, потому что сам факт появления формы отвечает только на часть производственного вопроса. Смесь может принять таблетированный вид, но дальше нужно понять, как эта форма поведёт себя после завершения этапа формирования.
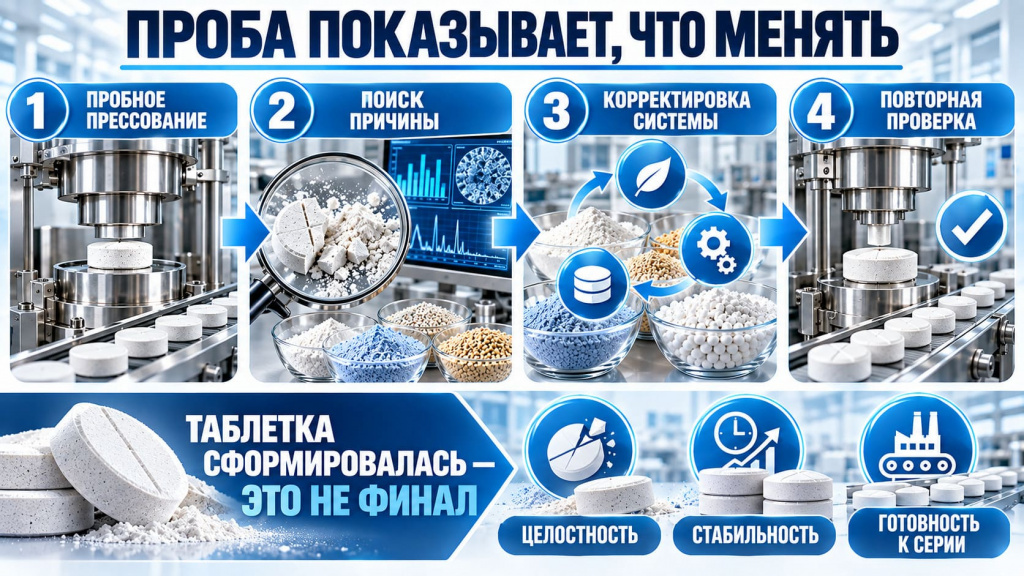
Прессуемость показывает, может ли смесь стать таблеткой. Но после этого появляется отдельная задача — оценить уже сформированную единицу продукта.
На этапе прессуемости производство смотрит, переходит ли подготовленная смесь в таблетированную форму и насколько управляем этот процесс. Но готовая таблетка не остаётся неподвижной в моменте. После формирования она может проходить дальнейшие операции, перемещение, возможную дополнительную обработку и упаковку.
Поэтому важно разделять два вопроса:
-
удалось ли сформировать таблетированную форму;
-
сохраняет ли полученная таблетка нужное физическое состояние дальше.
Если таблетка появилась, но затем ведёт себя нестабильно, это уже другой уровень оценки. Он связан не только с моментом формирования, но и с тем, как готовая форма выдерживает дальнейший производственный маршрут.
На этом этапе производство уже перестаёт спрашивать только “получилась ли таблетка?” и начинает смотреть, выдерживает ли она путь после формирования.
Основные ошибки при оценке прессуемости смеси
Главная ошибка при оценке прессуемости — рассматривать её как характеристику последней операции. На самом деле на этапе формирования таблетки проявляется результат всей предыдущей работы с рецептурой, сырьём, вспомогательной частью и подготовленной смесью.
Прессуемость нельзя объяснить одним признаком смеси или одной настройкой оборудования.
Частые ошибки:
-
путать однородность с прессуемостью;
-
считать хорошую подачу смеси гарантией формирования таблетки;
-
оценивать только оборудование;
-
сразу усиливать технологическое воздействие;
-
искать универсальный режим для разных рецептур;
-
искать один универсальный вспомогательный компонент;
-
переносить схему другого продукта;
-
менять сырьё без оценки влияния;
-
считать внешний вид смеси достаточным;
-
считать одну полученную таблетку доказательством готовности серии;
-
пытаться исправить рецептуру только настройками оборудования;
-
путать формирование таблетки и её дальнейшую физическую устойчивость.
Большинство этих ошибок появляется из-за желания найти простое объяснение: “смесь однородная”, “оборудование современное”, “нужно добавить технологический компонент” или “нужно изменить режим”. Но таблетирование работает сложнее: результат формируется всей системой.
Если смесь плохо формирует таблетку, источник может находиться в сырье, структуре рецептуры, вспомогательной части, подготовке материала или выбранной производственной модели. Поэтому оценка прессуемости начинается не с готового ответа, а с анализа того, как конкретная смесь ведёт себя в реальном процессе.
Корректный подход помогает не маскировать проблему на последнем этапе, а понять, где именно рецептура требует доработки перед серийным выпуском.
FAQ
Что такое прессуемость смеси для БАД?
Прессуемость смеси для БАД — это способность конкретной подготовленной производственной смеси формировать таблетированную структуру в выбранном технологическом процессе. Она относится не к одному ингредиенту и не только к оборудованию, а ко всей системе: сырью, рецептуре, вспомогательной части, состоянию смеси и производственной модели.
Почему смесь может плохо прессоваться?
Смесь может плохо прессоваться, если ограничения есть на одном из уровней производственной системы. Причина может быть связана с конкретным сырьём, структурой рецептуры, вспомогательной частью, состоянием подготовленной смеси или выбранной технологической моделью. Поэтому проблему нельзя автоматически списывать только на пресс.
Однородность смеси означает хорошую прессуемость?
Нет. Однородность показывает, насколько управляемо компоненты распределены внутри общей массы, но не отвечает за то, как смесь поведёт себя при формировании таблетки. Смесь может быть однородной, но всё равно требовать отдельной проверки на этапе таблетирования.
Влияет ли сыпучесть на таблетирование?
Сыпучесть имеет значение для производственного движения смеси и её поступления к следующему этапу. Но она сама по себе не определяет прессуемость. Смесь может предсказуемо перемещаться, но при этом иначе вести себя непосредственно в момент формирования таблетированной формы.
Можно ли улучшить прессуемость увеличением давления?
Универсального решения здесь нет. Если таблетка формируется нестабильно, сначала нужно определить источник проблемы. Он может находиться не в интенсивности воздействия, а в сырье, рецептуре, состоянии смеси, вспомогательной части или общей технологической модели.
Влияют ли вспомогательные компоненты на прессование?
Вспомогательная часть может влиять на свойства всей производственной рецептуры и иметь значение при формировании таблетки. Но результат оценивают не по одному вспомогательному элементу, а по всей системе: активной части, сырью, смеси, технологии и реальному процессу таблетирования.
Может ли замена сырья изменить прессуемость?
Да, замена сырья может изменить производственное поведение смеси. Даже если название компонента в рецептуре осталось прежним, реальный сырьевой продукт может иначе работать внутри системы. Поэтому влияние замены оценивают применительно к конкретной рецептуре и выбранной модели производства.
Можно ли понять прессуемость по внешнему виду смеси?
Нет. Внешний вид может показать, что смесь выглядит однородной или аккуратно подготовленной, но он не раскрывает её реальное поведение при формировании таблетки. Прессуемость становится понятной только в технологическом процессе, где смесь проходит попытку создания таблетированной формы.
Если таблетка сформировалась, значит ли это, что продукт готов к серии?
Не обязательно. Сам факт формирования таблетки отвечает только на часть производственного вопроса. После этого отдельно оценивают физическое состояние полученной формы, её поведение на последующих этапах и возможность воспроизводить результат в рамках серийного выпуска.
Заключение
Прессуемость смеси для БАД относится ко всей производственной системе. На способность сформировать таблетированную форму влияет не один ингредиент и не только оборудование, а связка: сырьё, рецептура, вспомогательная часть, состояние подготовленной смеси и выбранный технологический процесс.
Прессуемость не равна однородности. Смесь может быть хорошо распределена по составу, но при этом требовать отдельной проверки при формировании таблетки.
Она также не равна сыпучести. Предсказуемое движение смеси к технологическому этапу важно, но оно не гарантирует, что материал стабильно сформирует таблетированную форму.
Вспомогательная часть рецептуры может быть значимым фактором, но не является универсальным решением. Один компонент не должен восприниматься как способ автоматически исправить любую производственную проблему.
Оборудование тоже нельзя рассматривать как единственный источник результата. Пресс работает с уже созданной смесью, поэтому не может автоматически компенсировать ограничения сырья, рецептуры или подготовки материала.
Увеличение интенсивности прессования не является универсальным ответом. Если результат нестабилен, сначала нужно понять причину, а уже затем выбирать корректирующее решение.
Реальная технологическая проба помогает увидеть ограничения, которые невозможно оценить только по составу на бумаге или внешнему виду смеси. А после формирования таблетки начинается следующий самостоятельный этап — оценка физического состояния уже полученной формы.
Прессуемость показывает, насколько рецептура действительно готова превратиться из производственной смеси в таблетированную форму. Если процесс идёт нестабильно, искать решение нужно не только у пресса: причина может быть заложена гораздо раньше — в сырье, структуре рецептуры или подготовке самой смеси.










































.jpg)


.jpeg)


.jpeg)


.jpeg)


.jpg)


.jpeg)


.jpg)


.jpg)

.jpeg)


.jpg)


.jpg)


.jpg)


.jpg)

.jpg)
.jpg)
.jpg)


.jpg)


.jpg)


.jpg)
.jpg)
.jpg)
 (1).jpg)
.jpg)
.jpeg)
.jpg)


.jpg)
 (1).jpg)
.jpg)


.jpg)


.jpg)
.jpg)


.png)

.png)


