

При фасовке порошкового БАД может казаться, что всё решается просто: оборудование настроили на предусмотренную порцию, и дальше каждая упаковка будет формироваться одинаково.
Но в реальном производстве дозирование — это не разовое действие, а часть непрерывного процесса. Оборудование работает не с абстрактной рецептурой, а с конкретной порошковой смесью, которая имеет свои свойства, состояние и поведение при подаче.
На результат дозирования влияет вся производственная система:
-
готовая порошковая смесь;
-
её состояние в процессе;
-
стабильность подачи;
-
выбранная фасовочная модель;
-
работа дозирующего этапа;
-
контроль сформированных порций;
-
корректировка процесса при необходимости.
Поэтому воспроизводимость массы нельзя свести только к настройке оборудования. Даже если дозирующий этап выбран правильно, важно понимать, как порошок поступает к нему, сохраняет ли рабочее состояние и не меняется ли поведение процесса во время серийной фасовки.
Для производителя задача не в том, чтобы один раз получить нужную порцию, а в том, чтобы процесс последовательно формировал порции в соответствии с требованиями конкретного продукта.
Контролировать нужно не только готовую упаковку, но и стабильность самого процесса формирования порций.
Что означает масса дозы при фасовке порошкового БАД
Масса дозы при фасовке порошкового БАД — это количество порошковой смеси, которое формируется как отдельная производственная порция в рамках выбранной фасовочной модели. Здесь речь идёт не о медицинской или потребительской дозировке, а именно о результате производственного дозирования.
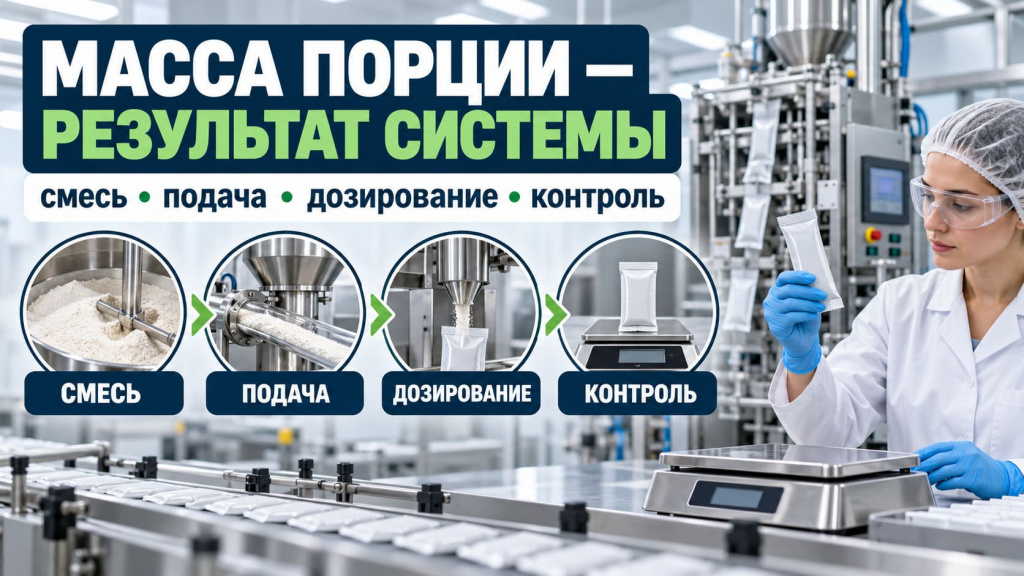
Масса дозы показывает, сколько готовой порошковой смеси попадает в отдельную единицу продукции при фасовке.
Такую порцию нельзя рассматривать отдельно от всего процесса. Сначала формируется рецептура, затем получают готовую смесь, далее она поступает к дозирующему этапу и только после этого превращается в отдельную фасованную единицу.
В этой логике важно учитывать:
-
свойства готовой порошковой смеси;
-
её состояние после предыдущих операций;
-
стабильность поступления к дозирующему этапу;
-
соответствие дозирующей модели конкретному продукту;
-
результат формирования отдельной порции;
-
контроль процесса во время фасовки.
Если смотреть шире, производство порошковых БАД включает не только подготовку смеси, но и её дальнейшее прохождение через фасовочный процесс, где масса сформированной порции становится отдельным контролируемым результатом.
Важно не путать массу дозы с составом каждой порции. Одинаковая общая масса сама по себе не отвечает на вопрос, как внутри распределены отдельные компоненты. Это связано с однородностью смеси и оценивается на других этапах.
В этой статье фокус другой: как производственная система формирует отдельную порцию порошка по массе и почему этот результат нужно контролировать в ходе серийной фасовки.
Что означает разброс массы между порциями
Разброс массы между порциями — это различие между отдельными единицами продукции, которые последовательно формируются в рамках одного фасовочного процесса. Такое различие не нужно автоматически воспринимать как нарушение: для производителя важнее понимать, соответствует ли процесс требованиям конкретного продукта и остаётся ли он управляемым.
Разброс массы — это не самостоятельный диагноз, а показатель того, как воспроизводится результат дозирования в реальном производственном процессе.
При серийной фасовке порошковая смесь проходит через дозирующий этап многократно. Каждая порция формируется в рамках одной технологической модели, но результат зависит от того, как ведёт себя смесь, насколько стабильно она поступает дальше и как работает процесс в целом.
Для производителя важно:
-
контролировать результат формирования порций;
-
понимать требования конкретного продукта;
-
замечать изменение поведения процесса;
-
отделять единичное наблюдение от системной проблемы;
-
определять возможный источник нестабильности;
-
корректировать процесс при необходимости.
Нельзя сводить разброс только к оборудованию. Причина может быть связана не только с настройкой дозирующего этапа, но и со свойствами смеси, её состоянием, подачей или предыдущими производственными операциями.
Также нельзя делать обратный вывод: если масса отдельной порции отличается от ожидаемой, это сразу означает брак всей партии. Производственная оценка должна смотреть на процесс целиком и на требования, установленные для конкретного продукта.
Поэтому контроль массы нужен не как формальная проверка готовых упаковок, а как способ понимать, насколько воспроизводимо работает дозирующий процесс во время фасовки.
Почему одинаковая настройка дозатора не гарантирует одинаковый результат
Одинаковая настройка дозатора не гарантирует одинаковый результат, потому что оборудование работает не с абстрактным материалом, а с реальной порошковой смесью. На формирование порции влияет не только заданный режим процесса, но и то, как продукт поступает к дозирующему этапу и в каком состоянии находится во время фасовки.
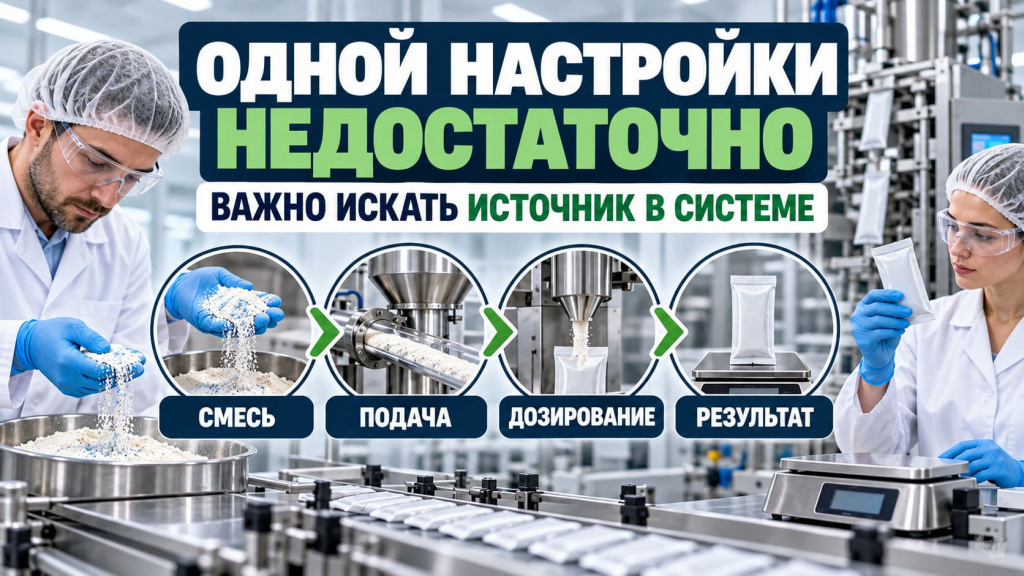
Настройка оборудования и свойства продукта работают совместно: дозатор формирует порцию из той смеси, которую получает в конкретный момент процесса.
Если смесь поступает стабильно, сохраняет производственное состояние и соответствует выбранной модели дозирования, процесс становится более управляемым. Если же меняется подача, состояние порошка или его поведение в ходе фасовки, это может отразиться на результате формирования отдельных порций.
На результат могут влиять:
-
свойства готовой порошковой смеси;
-
стабильность её подачи;
-
состояние продукта перед дозированием;
-
поведение смеси в ходе процесса;
-
выбранная дозирующая модель;
-
общая производственная настройка;
-
контроль результата во время фасовки.
Поэтому нельзя считать, что достаточно один раз настроить оборудование и больше не возвращаться к вопросу массы. В серийном процессе последовательно формируется множество отдельных порций, и производителю важно видеть, остаётся ли результат воспроизводимым.
Если появляется нестабильность, корректно искать её источник. Он может быть связан с настройкой процесса, но также может находиться в рецептуре, сырье, состоянии смеси или предыдущих операциях.
Главный вывод простой: оборудование не работает отдельно от продукта. Контроль массы дозы нужен именно потому, что результат формируется всей системой, а не одной настройкой дозатора.
Как свойства порошковой смеси связаны с массой дозы
Свойства порошковой смеси связаны с массой дозы напрямую, потому что дозирующий процесс формирует порцию из конкретного физического продукта. Если смесь по-разному ведёт себя в процессе, результат формирования отдельных порций тоже может становиться менее воспроизводимым.
Масса дозы зависит не только от оборудования, но и от того, насколько порошковая смесь подходит выбранной производственной модели.
Важна не только рецептура как список ингредиентов. Для фасовки имеет значение реальная смесь: как она сформирована, в каком состоянии находится после предыдущих этапов и насколько предсказуемо поступает дальше.
На процесс могут влиять:
-
структура рецептуры;
-
свойства используемого сырья;
-
физическое состояние готовой смеси;
-
поведение продукта при подаче;
-
устойчивость смеси в ходе фасовки;
-
соответствие выбранной дозирующей модели;
-
стабильность производственного процесса.
При этом не нужно сводить вопрос к одной характеристике порошка. Разброс массы не всегда объясняется только движением смеси, размером частиц или чувствительностью к внешней среде. Эти факторы могут иметь значение для конкретного продукта, но контроль дозирования смотрит на итоговый результат формирования порции.
Если масса отдельных порций начинает отличаться сильнее, чем ожидает производственная модель, важно не угадывать причину, а оценивать всю цепочку. Иногда вопрос связан с состоянием смеси. Иногда — с подачей. Иногда — с тем, как конкретная рецептура работает в выбранном фасовочном процессе.
Поэтому масса дозы — это не изолированный показатель в конце линии. Это результат того, как рецептура, смесь, подача, дозирование и контроль процесса работают вместе.
Почему сыпучесть важна, но не объясняет весь разброс
Сыпучесть важна для контроля массы дозы, потому что она связана с тем, как порошковая смесь поступает на дозирующий этап. Но воспроизводимость результата зависит не только от неё, поэтому нельзя автоматически объяснять любой разброс массы только поведением смеси при движении.
Сыпучесть может быть одним из факторов дозирования, но не единственной причиной различий между порциями.
Если смесь поступает нестабильно, это действительно может осложнять формирование предусмотренной порции. Но итоговая масса зависит от всей производственной системы: рецептуры, состояния порошка, подачи, дозирующей модели, хода процесса и контроля результата.
Поэтому ошибка — увидеть различие между порциями и сразу сделать вывод: “значит, проблема в сыпучести”. Такой вывод может быть преждевременным. Производству нужно понять, где именно появляется нестабильность и какой участок цепочки влияет на результат.
При оценке важно смотреть:
-
как смесь ведёт себя перед дозированием;
-
сохраняет ли она рабочее состояние;
-
насколько предсказуемо поступает дальше;
-
соответствует ли выбранной дозирующей модели;
-
не изменился ли процесс во время фасовки;
-
где может находиться источник нестабильности.
Сыпучесть помогает понять часть производственного поведения порошка, но контроль массы дозы отвечает за другой вопрос: насколько воспроизводимо формируется отдельная порция. Это более широкий результат, который нельзя свести к одной характеристике.
Поэтому при разбросе массы производитель не должен искать единственное объяснение по внешнему признаку. Корректнее оценивать всю систему: смесь, подачу, дозирование, процесс и контроль сформированных порций.
Почему одинаковая масса не гарантирует одинаковый состав
Одинаковая масса порций не гарантирует одинаковый состав, потому что контроль массы отвечает только на вопрос, сколько готовой порошковой смеси попало в отдельную единицу продукции. Он не показывает автоматически, как внутри этой порции распределены отдельные компоненты.
Масса порции и однородность состава — связанные, но разные производственные вопросы.
Если две упаковки имеют одинаковую общую массу, это ещё не означает, что каждая из них содержит одинаковое распределение всех ингредиентов. Такой результат зависит от того, насколько качественно была подготовлена исходная производственная смесь до фасовки.
Здесь важно разделить две задачи:
-
однородность смеси показывает, насколько равномерно компоненты распределены в общей порошковой массе;
-
контроль массы дозы показывает, насколько воспроизводимо фасовочный процесс формирует отдельные порции по количеству смеси.
Производство не может заменить один контроль другим. Если смесь изначально неоднородна, одинаковая масса отдельных порций не решает вопрос распределения компонентов. И наоборот: даже хорошо подготовленная смесь должна дозироваться воспроизводимо в рамках выбранного фасовочного процесса.
Поэтому контроль массы дозы не стоит воспринимать как подтверждение всего качества продукта. Это один важный элемент производственной системы, но он не отвечает за сырьё, рецептуру, однородность, стабильность или упаковку в целом.
Для предпринимателя главный вывод простой: сначала нужно получить управляемую производственную смесь, а затем контролировать, как эта смесь формируется в отдельные порции. Только в такой связке масса дозы становится осмысленным показателем фасовочного процесса.
Почему состояние смеси важно контролировать в течение фасовочного процесса
Состояние смеси важно контролировать в течение фасовочного процесса, потому что серийная фасовка — это не одна операция над одной порцией. Порошковая смесь последовательно проходит дозирующий этап, и производителю важно понимать, сохраняется ли её поведение в ходе процесса.
Контроль нужен не только для отдельной упаковки, а для понимания того, остаётся ли сам процесс формирования порций управляемым.
На старте смесь может соответствовать выбранной производственной модели. Но во время фасовки важно отслеживать, не меняется ли её физическое состояние, не становится ли подача менее предсказуемой и не начинает ли результат дозирования отличаться от ожидаемой логики.
В процессе обращают внимание на то, чтобы:
-
сохранялась выбранная производственная модель;
-
смесь оставалась пригодной для дозирования;
-
поведение порошка не менялось значимо;
-
формирование порций оставалось управляемым;
-
результат не указывал на изменение процесса;
-
возможный источник нестабильности можно было определить.
При этом не нужно задавать универсальную периодичность контроля. Она зависит от конкретного продукта, производственной модели и внутренних процедур предприятия. В статье важен сам принцип: результат дозирования оценивают не только как финальный факт, но и как отражение состояния процесса.
Если смесь меняет поведение в ходе фасовки, это может быть заметно по тому, как формируются отдельные порции. Поэтому производителю важно видеть динамику процесса, а не только единичный результат.
Такой подход помогает не просто обнаружить различие между порциями, а понять, сохраняет ли порошковая система управляемость в реальном производстве.
Почему одной проверки готовой продукции в конце недостаточно как универсального подхода
Одной проверки готовой продукции в конце недостаточно как универсального подхода, потому что она показывает уже сформированный результат, но не всегда помогает понять, где и почему возникла проблема в процессе. Для управления фасовкой важно видеть не только итог, но и поведение дозирования во время производства.
Если нестабильность появилась в ходе процесса, производителю важно обнаружить её источник, а не только зафиксировать результат после завершения работы.
Финальная проверка может показать, что отдельные порции отличаются по массе. Но сама по себе она не объясняет, связано ли это с состоянием смеси, подачей, настройкой дозирующего этапа, предыдущими операциями или изменением поведения продукта во время фасовки.
Поэтому контроль рассматривают как часть производственного процесса. Он помогает отслеживать:
-
как формируются порции в ходе фасовки;
-
сохраняется ли воспроизводимость дозирования;
-
не меняется ли поведение порошковой смеси;
-
не появляется ли нестабильность в процессе;
-
где может находиться источник отклонения;
-
нужна ли корректировка производственной модели.
При этом не нужно превращать вопрос в нормативную инструкцию. Универсального правила для всех продуктов здесь нет: порядок контроля определяется конкретной рецептурой, фасовочной моделью и внутренней системой производства.
Главная управленческая логика в другом. Если смотреть только на готовую продукцию в конце, можно поздно заметить проблему и сложнее понять её причину. Если же контролировать процесс как систему, у производителя больше возможностей вовремя увидеть изменение и разобраться, что именно повлияло на результат дозирования.
Так контроль массы становится не формальной проверкой упаковок, а инструментом управления серийной фасовкой.
Что контролируют в самом процессе дозирования
В самом процессе дозирования контролируют не только массу отдельных готовых порций, но и то, насколько воспроизводимо работает вся производственная модель. Важно понимать, стабильно ли порошковая смесь поступает к дозирующему этапу и сохраняется ли ожидаемый результат в ходе фасовки.
Контроль дозирования нужен для того, чтобы видеть не единичный результат, а состояние процесса формирования порций.
На общем уровне производство отслеживает несколько связанных вещей:
-
стабильность поступления порошковой смеси;
-
воспроизводимость формирования отдельной порции;
-
состояние технологического процесса;
-
изменение результата в ходе фасовки;
-
соответствие выбранной производственной модели;
-
необходимость корректировки при появлении нестабильности.
Здесь не нужно описывать приборы, методы измерения или действия оператора. Для предпринимателя важнее принцип: дозирование — это повторяющийся процесс, и его результат должен оставаться управляемым на протяжении фасовки.
Если производитель видит, что отдельные порции начинают формироваться иначе, чем ожидается, важно не просто зафиксировать факт, а понять, что именно изменилось. Иногда это связано с поведением смеси. Иногда — с подачей. Иногда — с самим ходом технологического процесса.
Поэтому контроль дозирования не ограничивается вопросом “сколько порошка попало в одну упаковку?”. Он помогает понять, сохраняется ли вся система: смесь, подача, дозирующий этап и формирование порции.
Такой подход позволяет рассматривать массу дозы не как случайный финальный показатель, а как результат управляемого производственного процесса.
Почему изменение массы порций нельзя автоматически списывать на оборудование
Изменение массы порций нельзя автоматически списывать на оборудование, потому что результат дозирования формируется всей производственной цепочкой. Дозатор работает с конкретной порошковой смесью, а её поведение зависит от рецептуры, сырья, состояния продукта и предыдущих технологических операций.
Если результат стал нестабильным, нужно искать источник проблемы по всей цепочке, а не автоматически “подкручивать дозатор”.
Оборудование действительно участвует в формировании порции, но оно не является единственным фактором. Если смесь стала иначе поступать к дозирующему этапу, изменила состояние или начала вести себя менее предсказуемо, это может отразиться на массе сформированных порций даже при прежней логике процесса.
Возможные уровни поиска причины:
-
производственная смесь;
-
используемое сырьё;
-
подача порошка;
-
состояние продукта;
-
дозирующий этап;
-
последовательность технологических операций.
Ошибка — видеть отличие в массе и сразу считать, что проблема находится только в настройке оборудования. Такая реакция может временно изменить результат, но не обязательно устранит источник нестабильности.
Корректнее действовать иначе: сначала понять, где именно изменилась система. Возможно, вопрос связан с новым сырьём. Возможно, смесь иначе ведёт себя после предыдущего этапа. Возможно, процесс подачи стал менее предсказуемым. И только после этого имеет смысл рассматривать корректировку дозирующего этапа.
Такой подход помогает не бороться с симптомом, а управлять процессом. Контроль массы дозы нужен именно для этого: не просто увидеть различие между порциями, а определить, почему оно появилось.
Может ли изменение рецептуры повлиять на дозирование
Да, изменение рецептуры способно повлиять на дозирование, потому что оно может изменить физические свойства производственной смеси. Поэтому после значимой корректировки состава технолог оценивает, сохраняется ли ранее выбранная фасовочная и дозирующая модель.
Изменение рецептуры не обязательно приводит к разбросу массы, но оно может изменить поведение смеси в производственном процессе.
Если меняется ингредиент, форма сырья, вспомогательная часть или структура смеси, продукт может иначе проходить подачу, по-другому вести себя перед дозированием и требовать дополнительной оценки в рамках выбранной технологии.
На дозирование могут повлиять изменения в таких элементах:
-
составе рецептуры;
-
форме используемого сырья;
-
вспомогательной части продукта;
-
структуре готовой смеси;
-
состоянии порошка после смешивания;
-
поведении смеси при передаче к дозирующему этапу;
-
соответствии прежней фасовочной модели.
Важно не делать универсальный вывод, что любое изменение обязательно создаёт проблему. Иногда рецептура сохраняет прежнее производственное поведение. Иногда достаточно уточнить отдельный участок процесса. Иногда требуется повторно проверить, как смесь формирует порции в выбранной модели.
Для предпринимателя главный риск в том, что изменение может выглядеть небольшим “на бумаге”, но для производства продукт становится другой физической системой. А дозирующий процесс работает именно с этой реальной смесью.
Поэтому после изменения рецептуры важно оценивать не только состав, но и его производственное поведение: сохраняется ли подача, остаётся ли формирование порций управляемым и соответствует ли продукт ранее выбранной модели фасовки.
Почему замена сырья тоже может потребовать проверки дозирующего процесса
Замена сырья может потребовать проверки дозирующего процесса, потому что даже при сохранении продуктовой идеи реальный входящий материал может иметь другие производственные характеристики. Для фасовки важен не только состав на бумаге, но и то, как конкретная смесь ведёт себя в процессе.
Если сырьё изменилось, технолог оценивает влияние этой замены на конкретную производственную и дозирующую модель.
Это не означает, что любая замена автоматически требует полной перенастройки процесса. Такой вывод был бы слишком категоричным. Но игнорировать изменение тоже нельзя, потому что дозирование работает с физическим продуктом, а не с названием ингредиента в рецептуре.
При замене сырья важно понять:
-
сохранилось ли прежнее состояние компонента;
-
не изменилось ли поведение общей смеси;
-
остаётся ли подача порошка управляемой;
-
соответствует ли смесь выбранной дозирующей модели;
-
не изменилась ли воспроизводимость формирования порций;
-
нужна ли дополнительная технологическая проверка.
Иногда новый сырьевой вариант не меняет производственное поведение смеси. Иногда влияние оказывается заметным только на отдельных этапах. А иногда именно после замены становится понятно, что прежняя модель фасовки требует уточнения.
Для предпринимателя здесь важен практический вывод: закупочная замена может выглядеть незначительной, но для производства она способна изменить работу всей порошковой системы. Поэтому после изменения сырья оценивают не только документы и состав, но и то, как реальная смесь проходит подачу, дозирование и формирование порции.
Как проверяют дозирование порошкового БАД перед серийной фасовкой
Перед серийной фасовкой дозирование порошкового БАД проверяют на реальной производственной смеси. Задача — понять, может ли выбранная модель воспроизводимо формировать предусмотренные порции и сохраняет ли процесс управляемость в ходе работы.
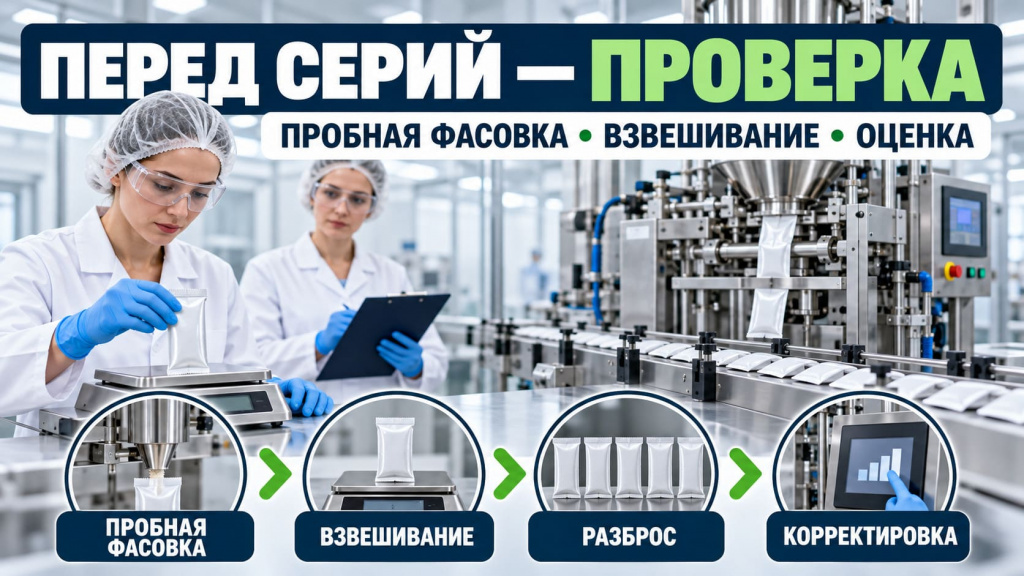
Проверка дозирования нужна для оценки всей цепочки: смесь, подача, формирование порции, результат и возможная корректировка процесса.
Сначала получают реальную порошковую смесь, а не оценивают только рецептуру в документе. Затем смотрят, как она поступает к дозирующему этапу, сохраняет ли рабочее состояние и соответствует ли выбранной фасовочной модели.
На общем уровне проверяют:
-
производственную смесь;
-
поведение порошка при подаче;
-
работу выбранной дозирующей модели;
-
воспроизводимость формирования порций;
-
состояние процесса в ходе фасовки;
-
изменения результата;
-
возможный источник нестабильности;
-
необходимость корректировки системы.
Если результат становится менее управляемым, важно не сразу менять отдельную настройку, а понять причину. Она может быть связана с рецептурой, сырьевой моделью, подготовкой смеси, технологией или самим дозирующим этапом.
До перехода к основной партии полезно проверить не только порошок как смесь, но и его работу внутри выбранной фасовочной модели. На пробном производственном этапе можно оценить поведение продукта при подаче, воспроизводимость формирования порций и понять, требуется ли корректировка рецептуры, сырья или технологического процесса до серии.
Такая проверка не обещает абсолютного совпадения всех порций. Её задача — заранее увидеть, насколько выбранная производственная система подходит конкретному продукту.
Почему пробная фасовка полезнее теоретической оценки оборудования
Пробная фасовка полезнее одной теоретической оценки оборудования, потому что она показывает, как конкретная порошковая смесь работает в реальном производственном процессе. Характеристики линии важны, но они описывают возможности оборудования, а не поведение конкретного продукта.
Технологическая проба помогает сопоставить возможности процесса со свойствами реальной производственной смеси.
Оборудование может подходить по своему назначению, но итог дозирования всё равно зависит от того, какая смесь поступает на фасовку. Один порошковый продукт может проходить процесс предсказуемо, другой — требовать дополнительной оценки или корректировки производственной модели.
На пробной фасовке можно увидеть:
-
как смесь поступает к дозирующему этапу;
-
сохраняет ли она рабочее состояние;
-
как формируются отдельные порции;
-
остаётся ли процесс управляемым;
-
не появляются ли признаки нестабильности;
-
соответствует ли выбранная модель конкретному продукту.
Это не обесценивает технические характеристики оборудования. Они нужны, чтобы понимать возможности линии и границы её применения. Но для серийной фасовки важно проверить не только потенциальную возможность, а работу системы с реальным продуктом.
Если ограничиться только теоретической оценкой, можно не заметить вопросы, которые проявляются именно в процессе: при подаче смеси, формировании порций и повторении операции в серии.
Поэтому пробная фасовка — это не формальность, а практическая проверка связки: порошковая рецептура, свойства смеси, дозирующая модель и производственный процесс.
Как действуют, если разброс между порциями становится нестабильным
Если разброс между порциями становится нестабильным, производитель сначала оценивает не отдельную упаковку, а весь процесс формирования дозы. Важно понять, где именно результат начал меняться и какой участок системы мог на это повлиять.
Корректирующее решение принимают только после того, как понятен источник нестабильности: в продукте, подаче, дозирующем этапе или общей технологии.
На практике не стоит сразу считать, что вопрос решается изменением одной настройки. Если масса порций начала вести себя менее предсказуемо, причина может быть связана с несколькими уровнями процесса.
Общая логика действий выглядит так:
-
зафиксировать изменение результата;
-
понять, на каком участке оно проявляется;
-
оценить состояние порошковой смеси;
-
проверить стабильность подачи;
-
посмотреть работу дозирующего процесса;
-
определить, связано ли изменение с продуктом или технологией;
-
только после этого принимать корректирующее решение.
Такой подход помогает не бороться с внешним признаком, а разобраться в причине. Например, если смесь изменила состояние, простая корректировка дозирующего этапа может не решить задачу. Если же источник находится в самом процессе дозирования, тогда производственная система требует другого анализа.
Важно не превращать контроль в механическую реакцию: увидели отличие — сразу изменили параметр. Для порошковых продуктов это рискованная логика, потому что результат дозирования зависит от связки смеси, подачи, оборудования и хода фасовки.
Поэтому при нестабильном разбросе задача производителя — сохранить управляемость процесса. Для этого нужно видеть не только массу отдельных порций, но и то, как вся система работает в реальном производстве.
Почему контроль массы нужно рассматривать вместе с рецептурой
Контроль массы нужно рассматривать вместе с рецептурой, потому что итоговая порция формируется в конце производственной цепочки, но причины результата могут быть заложены намного раньше. Дозирование работает с уже созданной порошковой системой, а не с рецептурой отдельно от процесса.
Контроль конечного результата показывает работу всей производственной системы, но не заменяет правильную проработку предыдущих этапов.
Если масса порций становится менее воспроизводимой, источник может находиться не только на фасовке. Иногда вопрос связан с тем, как построена рецептура. Иногда — с выбранным сырьём. Иногда — с физическим состоянием смеси или её поведением при подаче.
Вся цепочка связана последовательно:
-
рецептура;
-
сырьё;
-
производственная смесь;
-
физическое поведение порошка;
-
подача;
-
дозирование;
-
масса сформированной порции.
Поэтому контроль массы нельзя воспринимать как отдельную проверку в самом конце. Он действительно фиксирует результат, но этот результат складывается из решений, принятых на предыдущих этапах.
Если рецептура технологически не подготовлена, если сырьё ведёт себя иначе, чем ожидалось, или если смесь нестабильно поступает к дозированию, фасовочный процесс может начать давать менее управляемый результат.
При этом контроль массы не заменяет оценку рецептуры, смешивания, свойств смеси или упаковочного процесса. Он помогает увидеть, как эта система работает в момент формирования порций.
Для предпринимателя главный вывод такой: стабильная фасовка начинается не с дозатора, а с продукта, который подходит выбранной производственной модели.
Как контроль фасовки возвращает нас к разработке самой рецептуры
Контроль фасовки возвращает нас к разработке самой рецептуры, потому что даже финальный этап порошкового производства зависит от того, какой продукт был создан в начале. Дозирование показывает не только работу фасовочного участка, но и то, насколько сама смесь подходит выбранной производственной модели.
Если продукт технологически не согласован с процессом, проблемы могут проявиться именно в конце — на этапе формирования отдельных порций.
На воспроизводимость дозирования влияет не только оборудование. Значение имеют компоненты, форма используемого сырья, структура рецептуры, состояние готовой смеси и её поведение в реальном процессе.
Поэтому финальный контроль связан с более ранними решениями:
-
какие компоненты выбраны;
-
в какой форме используется сырьё;
-
как построена производственная рецептура;
-
насколько технологична порошковая смесь;
-
как продукт проходит подачу;
-
подходит ли он выбранной дозирующей модели;
-
сохраняет ли процесс управляемость в серии.
Именно здесь два уровня разработки сходятся в одну систему. Сначала продукт нужно создать как рецептуру, затем получить управляемую порошковую смесь, после этого провести её через фасовочный процесс и проконтролировать результат формирования порций.
Если речь идёт о витаминной или витаминно-минеральной формуле, эта логика начинается ещё на этапе разработки состава: важно заранее учитывать не только идею продукта, но и его будущую технологичность. Общую производственную логику такой разработки раскрывает производство витаминных БАД.
Ошибки при контроле массы порций порошкового БАД
Главная ошибка при контроле массы порций порошкового БАД — рассматривать массу как результат работы одного дозатора. На практике она формируется всей системой: порошковой смесью, её подачей, состоянием процесса и выбранной производственной технологией.
Масса порции — это не изолированный показатель оборудования, а итог взаимодействия продукта и фасовочного процесса.
Частые ошибки:
-
считать настройку дозатора достаточной;
-
ожидать абсолютного совпадения всех результатов как простой характеристики оборудования;
-
искать проблему только в дозаторе;
-
игнорировать свойства смеси;
-
автоматически связывать нестабильность только с сыпучестью;
-
считать одинаковую массу доказательством одинакового состава;
-
проверять только конечную упаковку и не анализировать процесс;
-
менять настройки без поиска причины;
-
менять сырьё без оценки его влияния;
-
переносить производственную модель другого продукта;
-
использовать универсальный допуск из интернета;
-
искать “нормальный процент разброса” без контекста;
-
считать современное оборудование гарантией результата;
-
превращать производственный контроль в единичное взвешивание;
-
путать контроль массы и весь контроль качества продукта.
Большинство этих ошибок связано с желанием найти простой ответ в самом конце процесса. Но если масса порций становится менее воспроизводимой, причина может быть заложена раньше: в рецептуре, сырье, физическом состоянии смеси, подаче или последовательности технологических операций.
Одинаковая масса тоже не должна восприниматься как подтверждение всего качества продукта. Она показывает результат формирования порции, но не заменяет оценку однородности смеси, сырья, упаковки и других элементов производственного контроля.
Поэтому корректный подход начинается не с вопроса “что подкрутить?”, а с вопроса “где именно изменилась система?”. Только после этого можно принимать решение о корректировке процесса.
FAQ
Что такое масса дозы порошкового БАД?
Масса дозы порошкового БАД — это количество готовой порошковой смеси, которое формируется как отдельная производственная порция в рамках выбранной фасовочной модели. Здесь речь идёт не о медицинской дозировке, а о результате производственного процесса.
Почему масса отдельных порций может различаться?
На результат могут влиять свойства порошковой смеси, стабильность её подачи, состояние продукта во время процесса и работа дозирующего этапа. Поэтому различия между порциями нельзя автоматически связывать только с оборудованием.
Должны ли все порции весить абсолютно одинаково?
В производственном тексте корректнее говорить не об абсолютном совпадении, а о соответствии требованиям конкретного продукта и процесса. Задача производителя — поддерживать воспроизводимость дозирования в рамках установленной производственной модели.
Как контролируют массу порошка при фасовке?
Производитель отслеживает, насколько воспроизводимо формируются порции в ходе фасовочного процесса. Контроль организуют как часть общей системы производства, без универсальной периодичности и без единого метода для всех продуктов.
Влияет ли сыпучесть на массу порции?
Поведение порошковой смеси при подаче может быть одним из факторов, влияющих на воспроизводимость дозирования. Но сыпучесть не объясняет весь результат сама по себе. Масса порции зависит от всей связки: смесь, подача, дозирующий этап и контроль процесса.
Одинаковая масса означает одинаковый состав порций?
Нет. Одинаковая общая масса не подтверждает автоматически одинаковое распределение отдельных компонентов внутри порции. Это разные производственные вопросы: масса относится к результату дозирования, а распределение компонентов — к однородности исходной смеси.
Может ли проблема быть связана с рецептурой, а не дозатором?
Да. Свойства самой смеси способны влиять на работу всей фасовочной модели. Если рецептура, сырьё или физическое состояние порошка не согласованы с процессом, нестабильность может проявиться именно на этапе формирования порций.
Нужно ли проверять дозирование после изменения рецептуры?
После изменения рецептуры нужно оценить, влияет ли оно на ранее выбранную производственную систему. Не каждое изменение автоматически создаёт проблему, но технолог должен понимать, сохраняется ли прежнее поведение смеси при подаче и дозировании.
Зачем нужна пробная фасовка?
Пробная фасовка помогает проверить реальную порошковую смесь в выбранной технологической модели до масштабирования. На этом этапе можно увидеть, как продукт поступает к дозированию, как формируются порции и требуется ли корректировка системы.
Можно ли определить универсальное допустимое отклонение массы?
В рамках этой статьи универсальные числовые значения не используются. Требования к массе порции рассматриваются применительно к конкретному продукту, выбранной фасовочной модели и действующей производственной системе.
Заключение
Масса порции порошкового БАД — это результат всей производственной цепочки, а не только работы дозирующего оборудования. На неё влияют рецептура, сырьё, физическое состояние смеси, стабильность подачи, выбранная фасовочная модель и контроль процесса.
Оборудование является важной частью этой системы, но не единственной. Даже подходящий дозирующий этап работает с реальным порошковым продуктом, у которого есть собственные свойства и производственное поведение.
Сыпучесть и масса дозы связаны, но это разные вопросы. Сыпучесть помогает понять, как смесь поступает к дозированию, а контроль массы показывает, насколько воспроизводимо формируется отдельная порция. Нельзя автоматически объяснять любой разброс только поведением порошка при подаче.
Одинаковая масса также не подтверждает автоматически одинаковый состав. Если порции имеют схожий общий вес, это ещё не означает, что внутри них одинаково распределены отдельные компоненты. Для этого важна качественно подготовленная исходная смесь.
Процесс нужно оценивать в ходе реальной фасовки. Одна финальная проверка готовой продукции не всегда помогает понять, где возникла нестабильность и что именно на неё повлияло.
Если результат становится менее управляемым, сначала ищут источник. Он может быть связан с рецептурой, сырьём, состоянием смеси, подачей, дозирующим этапом или последовательностью технологических операций. Только после этого принимают решение о корректировке.
Изменение рецептуры или сырья тоже может потребовать проверки производственной модели. Даже если продуктовая идея остаётся прежней, реальная смесь может вести себя иначе в процессе фасовки.
Универсальные допуски и проценты здесь не нужны. Информационная статья должна объяснять производственную логику, а не заменять внутренние требования конкретного предприятия и конкретного продукта.
Главный принцип при производстве порошка: стабильная фасовка начинается не в конце линии, а намного раньше — с технологически продуманной рецептуры и управляемой производственной смеси.
Контроль массы дозы начинается не с весов и не заканчивается настройкой дозатора. Воспроизводимая фасовка возможна тогда, когда сама порошковая смесь, её подача и дозирующий процесс работают как единая система. Поэтому при появлении разброса важно не просто корректировать результат, а понимать, на каком этапе производственной цепочки возникает его причина.










































.jpg)


.jpeg)


.jpeg)


.jpeg)


.jpg)


.jpeg)


.jpg)


.jpg)

.jpeg)


.jpg)


.jpg)


.jpg)


.jpg)

.jpg)
.jpg)
.jpg)


.jpg)


.jpg)


.jpg)
.jpg)
.jpg)
 (1).jpg)
.jpg)
.jpeg)
.jpg)


.jpg)
 (1).jpg)
.jpg)


.jpg)


.jpg)
.jpg)


.png)

.png)


