

Рецептура сформирована. Компоненты подготовлены и объединены. Внешне порошковая смесь может выглядеть готовой к следующему производственному этапу: её осталось передать дальше, подать на дозирование и затем расфасовать.
Но после смешивания у продукта появляется отдельный вопрос: как готовая смесь ведёт себя при движении.
Один порошок может перемещаться достаточно предсказуемо, а другой — требовать дополнительного внимания уже на переходе к дозированию. Смесь может поступать неравномерно, вести себя менее стабильно, чем ожидалось, или создавать сложности там, где на бумаге всё выглядело логично.
Это не означает, что такие проблемы обязательно возникают у каждого порошкового БАД. Но их нельзя исключать только потому, что смесь получилась однородной и хорошо выглядит внешне.
На поведение порошка могут влиять:
-
структура рецептуры;
-
свойства исходного сырья;
-
характеристики готовой смеси;
-
сочетание компонентов между собой;
-
состояние порошка после смешивания;
-
выбранная производственная модель;
-
требования следующего технологического этапа.
Поэтому сыпучесть нужно рассматривать как свойство всей готовой порошковой системы, а не как качество одного отдельного ингредиента. Для производства важно не только получить смесь, но и понять, насколько предсказуемо она будет перемещаться дальше.
Если этот вопрос не оценить заранее, сложности могут проявиться уже после смешивания: когда порошок должен поступать на следующий участок и участвовать в дальнейшем дозировании.
Что такое сыпучесть порошковой смеси
Сыпучесть характеризует способность порошковой смеси достаточно предсказуемо перемещаться внутри выбранного производственного процесса. Простыми словами, это не просто “порошок высыпается”, а то, насколько управляемо готовая смесь ведёт себя после смешивания.
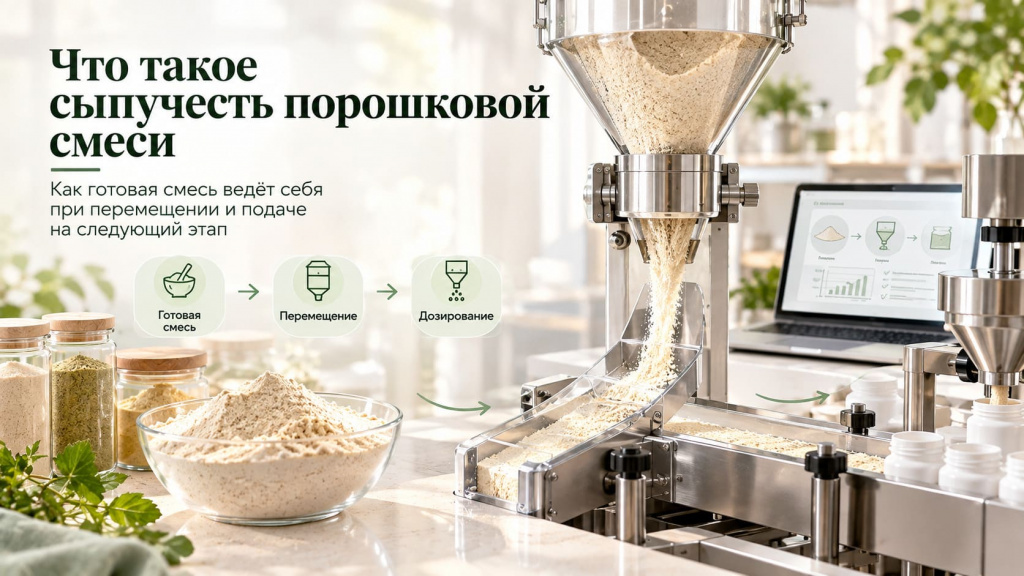
Для производства важна не бытовая оценка порошка, а его поведение в конкретной технологической системе.
Сыпучесть становится заметной именно после того, как смесь уже сформирована. До этого технолог оценивает рецептуру, сырьё и смешивание. Но дальше продукт должен двигаться: передаваться на следующий этап, поступать к дозированию и сохранять управляемость в процессе.
При этом сыпучесть относится не к одному компоненту, а ко всей смеси. Даже если отдельный ингредиент кажется удобным в работе, в составе многокомпонентной рецептуры он может вести себя иначе. Готовый порошок работает как система, где свойства сырья складываются в общее производственное поведение.
На сыпучесть могут влиять:
-
свойства компонентов;
-
структура рецептуры;
-
характеристики частиц;
-
состояние смеси после смешивания;
-
взаимодействие ингредиентов;
-
условия выбранного производственного процесса;
-
требования следующего этапа.
Важно не пытаться оценивать сыпучесть только на глаз. Порошок может выглядеть обычным, но при перемещении вести себя нестабильно. И наоборот, внешний вид не всегда позволяет заранее понять, как смесь будет проходить дальше по процессу.
В общей логике производство порошковых БАД включает не только подготовку и смешивание, но и проверку того, как готовая смесь ведёт себя перед следующими производственными этапами.
Поэтому сыпучесть — это не отдельный технический термин ради сложности. Это практический вопрос: можно ли работать с этой порошковой смесью дальше без постоянных сюрпризов при подаче и дозировании.
Чем сыпучесть отличается от однородности порошка
Сыпучесть отличается от однородности тем, что отвечает на другой производственный вопрос. Однородность показывает, как компоненты распределены внутри смеси. Сыпучесть показывает, как уже сформированная смесь ведёт себя при перемещении.
Однородная смесь не становится автоматически удобной для дальнейшего движения по процессу.
Порошковый БАД может быть хорошо смешан с точки зрения распределения компонентов, но при этом создавать сложности на следующем этапе. Например, смесь может сохранять состав, но поступать дальше менее предсказуемо, чем нужно для выбранной производственной модели.
И наоборот: способность порошка перемещаться сама по себе не подтверждает, что компоненты распределены внутри смеси правильно. Это разные свойства, и одно не заменяет другое.
Разница выглядит так:
-
однородность отвечает за распределение состава;
-
сыпучесть отвечает за поведение смеси при движении;
-
однородность важна после формирования общей массы;
-
сыпучесть важна при передаче смеси дальше;
-
обе характеристики связаны, но не доказывают друг друга автоматически.
Поэтому нельзя ограничиться выводом: “смесь получилась, значит, дальше всё будет нормально”. После смешивания нужно отдельно понять, как порошковая система ведёт себя в движении и насколько она подходит для следующего технологического этапа.
Для предпринимателя это важное разделение. Если продукт плохо поступает дальше, проблема не всегда означает, что смесь была плохо смешана. Причина может быть в свойствах готовой системы, структуре рецептуры, характеристиках сырья или выбранной производственной модели.
Такой подход помогает не искать решение слишком узко. Нужно оценивать не только результат смешивания, но и дальнейшее поведение порошковой смеси в процессе.
Почему хорошо смешанный порошок может создавать сложности при дозировании
Хорошо смешанный порошок может создавать сложности при дозировании, потому что после получения однородной смеси технологическая задача не заканчивается. Смесь должна двигаться дальше по производственному процессу и достаточно предсказуемо поступать на следующий этап.
Однородность отвечает за распределение компонентов, а дозирование зависит ещё и от того, как готовая смесь ведёт себя при подаче.
После смешивания порошок не остаётся в неподвижном состоянии. Его перемещают, передают дальше, направляют к участку, где формируется порция, и работают с ним уже как с готовой производственной смесью. На этом этапе становятся важны не только состав и распределение ингредиентов, но и поведение всей массы.
Если смесь поступает неравномерно или ведёт себя нестабильно, следующий процесс становится сложнее контролировать. Проблема может проявиться не потому, что порошок плохо смешан, а потому что его производственное движение требует отдельной оценки.
На практике важно понять:
-
как смесь ведёт себя после смешивания;
-
насколько предсказуемо она перемещается;
-
стабильно ли поступает на следующий участок;
-
не меняет ли состояние при передаче дальше;
-
подходит ли под выбранную производственную модель;
-
не требует ли рецептура дополнительной технологической проверки.
При этом не нужно сразу уходить в настройки дозатора. Дозирующий этап работает с той смесью, которую получила вся предыдущая цепочка: рецептура, сырьё, смешивание и состояние порошка после формирования общей массы.
Поэтому вопрос звучит не только так: “получилась ли однородная смесь?”. Важно дополнить его другим: “может ли эта смесь предсказуемо пройти дальше и поступить к дозированию в выбранной технологии?”.
От чего зависит поведение готовой порошковой смеси
Поведение готовой порошковой смеси зависит не от одного фактора, а от всей рецептуры и производственной системы. Сыпучесть нельзя объяснить только размером частиц, одним ингредиентом или настройкой отдельного участка процесса.
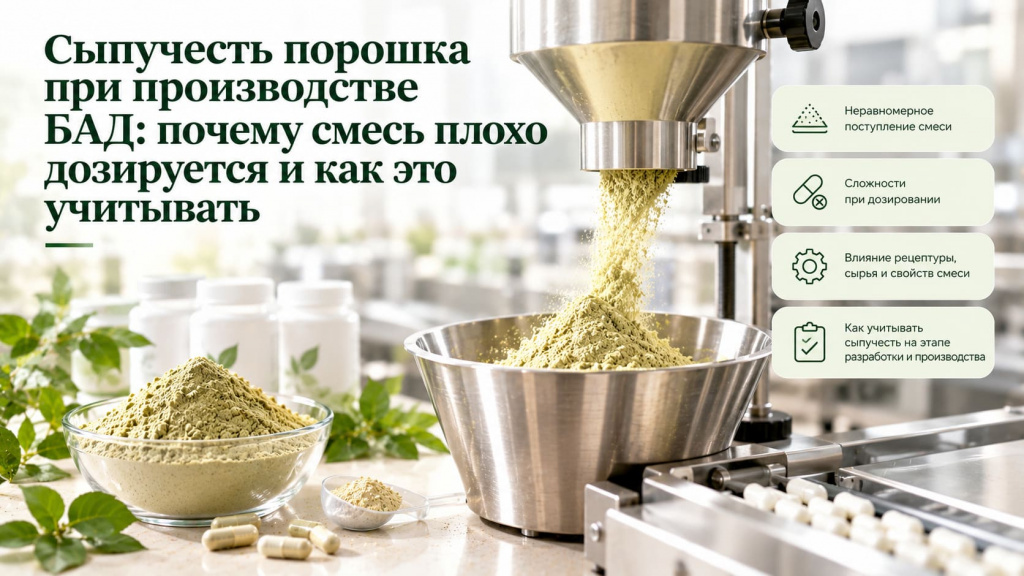
Сыпучесть — комплексное свойство всей порошковой рецептуры, а не отдельная характеристика одного компонента.
На поведение смеси влияет структура рецептуры. Если продукт состоит из нескольких компонентов, они формируют общую систему, где каждый ингредиент может по-своему участвовать в производственном процессе.
Важны и свойства входящего сырья. Компоненты могут отличаться по физическому состоянию, характеру частиц, роли в составе и поведению внутри общей массы. Эти различия не всегда видны внешне, но могут проявляться при перемещении порошка.
Характеристики частиц тоже имеют значение, но не работают как единственное объяснение. Они рассматриваются вместе с остальными факторами: составом, взаимодействием компонентов, состоянием смеси после смешивания и дальнейшей технологической задачей.
Физическое состояние готовой смеси показывает, с чем производство работает после этапа смешивания. Один продукт может проходить дальше достаточно спокойно, другой — требовать дополнительной оценки перед подачей на дозирование.
Также важно учитывать конкретную производственную технологию. Смесь не существует сама по себе: она движется внутри выбранного процесса, и её поведение оценивают именно в этой системе.
Поэтому технолог смотрит на несколько уровней сразу:
-
структуру рецептуры;
-
свойства исходного сырья;
-
характеристики частиц;
-
состояние готовой смеси;
-
взаимодействие компонентов;
-
дальнейшее перемещение;
-
выбранную производственную модель.
Главный вывод простой: не стоит искать один главный фактор, который “делает порошок сыпучим”. Нужно оценивать, как вся порошковая система ведёт себя после смешивания и перед следующим производственным этапом.
Как характеристики частиц связаны с сыпучестью
Характеристики частиц связаны с сыпучестью как один из факторов поведения готовой смеси. Размер, форма и общее физическое состояние сырья могут иметь значение, но они не определяют результат самостоятельно.
Сыпучесть формируется не одной характеристикой частиц, а всей порошковой системой.
Если компоненты заметно отличаются между собой, это может отражаться на том, как смесь ведёт себя после смешивания и при дальнейшем перемещении. Но нельзя сводить вопрос к простой схеме “мелкие частицы ведут себя так, крупные — иначе”. Для производства важнее сочетание всех видов сырья внутри конкретной рецептуры.
Технолог оценивает не отдельную частицу и не один ингредиент в отрыве от продукта, а общую систему:
-
как компоненты сочетаются между собой;
-
как смесь ведёт себя после формирования;
-
не меняется ли её состояние при движении;
-
подходит ли она под выбранную технологию;
-
требует ли рецептура дополнительной проверки.
Такой подход помогает не путать сыпучесть с гранулометрией. Характеристики частиц действительно могут быть связаны с движением порошка, но готовая смесь определяется всей рецептурой: сырьём, структурой состава, подготовкой, смешиванием и дальнейшим производственным процессом.
Поэтому при оценке сыпучести важно не искать один “правильный” размер частиц, а смотреть, как конкретная порошковая смесь ведёт себя в реальной производственной модели.
Почему нельзя определить сыпучесть по внешнему виду порошка
Сыпучесть нельзя определить только по внешнему виду порошка, потому что визуальная оценка не показывает, как готовая смесь поведёт себя внутри реального производственного процесса. Порошок может выглядеть сухим, однородным, мелким и рассыпчатым, но при перемещении вести себя иначе, чем ожидается.
Производственное свойство нужно оценивать в технологической модели, а не только глазами.
Внешне порошковая смесь может казаться удобной для дальнейшей работы. Она может не иметь видимых комков, выглядеть ровной по цвету и легко пересыпаться при простом наблюдении. Но это ещё не отвечает на главный вопрос: будет ли смесь предсказуемо поступать на следующий этап производства.
В производстве важны не только внешние признаки, а поведение смеси в процессе:
-
как она перемещается после смешивания;
-
сохраняет ли рабочее состояние;
-
поступает ли дальше достаточно равномерно;
-
не меняет ли поведение при повторяющейся подаче;
-
подходит ли под выбранную технологическую модель.
Поэтому нельзя делать вывод только по принципу “на вид порошок нормальный”. Внешний вид может помочь заметить очевидные проблемы, но не заменяет оценку поведения готовой смеси в условиях конкретного процесса.
Для предпринимателя это важное разграничение. Порошок может выглядеть готовым, но производство работает не с картинкой, а с материалом, который должен проходить через следующие операции. Если смесь ведёт себя нестабильно, это станет заметно не в момент визуального осмотра, а уже при движении по производственной цепочке.
Сыпучесть — это не эстетика порошка, а его производственное поведение. Поэтому её оценивают через связь рецептуры, сырья, состояния готовой смеси и выбранной технологии.
Почему свободное высыпание из ёмкости ещё не доказывает готовность смеси к дозированию
Свободное высыпание из ёмкости не доказывает готовность смеси к дозированию, потому что бытовое наблюдение не равно производственной оценке. То, что порошок пересыпается в простой ситуации, ещё не означает, что он будет предсказуемо вести себя в повторяющемся технологическом процессе.
Производству важно не разовое высыпание порошка, а стабильное поведение смеси при дальнейшей подаче.
Предпринимателю может казаться: если порошок легко высыпается, значит, с ним всё в порядке. Но в производственной системе смесь работает иначе. Она проходит определённую последовательность, перемещается в рамках выбранной технологии и должна регулярно поступать к следующему этапу.
В производстве важно учитывать:
-
как смесь ведёт себя не один раз, а повторяемо;
-
сохраняет ли она управляемость при передаче дальше;
-
одинаково ли поступает на следующий участок;
-
не требует ли процесс постоянного внимания;
-
подходит ли поведение порошка под выбранную модель дозирования.
Разовое пересыпание показывает только один простой сценарий. Оно не отражает всю технологическую нагрузку, которую получает смесь в реальном процессе. Порошок может свободно высыпаться из небольшой ёмкости, но вести себя иначе при производственном перемещении и подаче.
Поэтому вывод “высыпается — значит, всё хорошо” слишком упрощает задачу. Для стабильного производства важна не только способность порошка двигаться, а предсказуемость этого движения в конкретной системе.
Дозирующий этап работает с реальной смесью, а не с впечатлением от её внешнего поведения. Если подача нестабильна, дальнейший процесс становится сложнее управлять, даже если в простом наблюдении порошок казался удобным.
Как рецептура может влиять на движение порошковой смеси
Рецептура может влиять на движение порошковой смеси, потому что готовый продукт наследует свойства входящих компонентов. Когда несколько видов сырья объединяются в одну массу, их характеристики формируют общее производственное поведение порошка.
Сыпучесть зависит не от одного ингредиента, а от всей рецептурной системы.
Если меняется ингредиент, форма сырья, соотношение компонентов или вспомогательная часть, может измениться и физическое поведение готовой смеси. Это не означает, что любое изменение обязательно создаст проблему. Но его влияние нужно оценивать в рамках конкретной производственной модели.
На движение порошка могут влиять:
-
состав рецептуры;
-
свойства отдельных компонентов;
-
форма поступающего сырья;
-
сочетание ингредиентов между собой;
-
состояние смеси после смешивания;
-
вспомогательная часть продукта;
-
выбранная технология дальнейшей подачи.
Иногда рецептура на бумаге выглядит почти прежней, но производственное поведение смеси становится другим. Причина может быть не в оборудовании, а в том, что изменилась сама порошковая система, с которой это оборудование работает.
Поэтому при корректировке состава важно смотреть не только на этикетку и продуктовую идею. Нужно понять, как изменение отразится на физическом состоянии смеси и её способности проходить следующие этапы.
Если эту связь не учитывать, проблемы могут появиться уже после смешивания: порошок выглядит готовым, но поступает дальше менее предсказуемо. В такой ситуации технолог оценивает всю цепочку — от рецептуры и сырья до поведения готовой смеси в процессе.
Почему проблему нельзя всегда решить настройкой оборудования
Проблему нельзя всегда решить настройкой оборудования, потому что дозирующий этап работает с тем физическим продуктом, который уже сформирован рецептурой, сырьём, смешиванием и предыдущими производственными операциями.
Если порошковая смесь ведёт себя нестабильно, причина может находиться не в одном участке процесса, а в самой производственной системе.
Распространённая логика выглядит просто: если порошок плохо поступает дальше, значит, нужно настроить дозатор. Иногда корректировка оборудования действительно может быть частью решения. Но она не должна становиться единственным ответом на любую сложность.
Проблема может быть связана с:
-
характеристиками исходного сырья;
-
структурой рецептуры;
-
состоянием готовой смеси;
-
взаимодействием компонентов;
-
предыдущими технологическими операциями;
-
выбранной моделью дальнейшей подачи.
Если смесь плохо перемещается или поступает неравномерно, важно понять, почему это происходит. Возможно, вопрос возник ещё на этапе выбора сырья. Возможно, рецептура требует технологической корректировки. Возможно, смесь после смешивания меняет поведение и не подходит под выбранный маршрут без дополнительной оценки.
Поэтому настройка оборудования не должна подменять анализ продукта. Оборудование не работает с рецептурой на бумаге — оно работает с реальной порошковой массой, у которой есть свои производственные свойства.
Для предпринимателя главный вывод такой: если порошок создаёт сложности перед дозированием, смотреть нужно не только на финальный участок. Гораздо правильнее оценить всю цепочку — от состава и сырья до поведения готовой смеси в выбранной технологии.
Могут ли вспомогательные компоненты влиять на свойства смеси
Вспомогательные компоненты могут влиять на свойства смеси, потому что они тоже входят в общую порошковую систему. Их нельзя рассматривать как нейтральную часть формулы, которая никак не связана с производственным поведением продукта.
Вспомогательная часть рецептуры — это элемент технологии, а не просто “добавка к основному составу”.
Такие компоненты могут выполнять разные задачи внутри продукта: помогать сформировать нужную структуру смеси, поддерживать технологическую модель, влиять на органолептику или участвовать в общей логике рецептуры. Но любое решение должно приниматься под конкретный продукт, а не по универсальной схеме.
Нельзя сказать, что существует один компонент, который автоматически решает вопрос сыпучести для всех порошковых БАД. Это было бы слишком грубым упрощением. Поведение смеси зависит от всей формулы: основных ингредиентов, вспомогательной части, физического состояния сырья и выбранного производственного процесса.
При изменении вспомогательной части важно оценивать:
-
какую функцию она выполняет в рецептуре;
-
как влияет на общую порошковую систему;
-
меняется ли состояние смеси после смешивания;
-
сохраняется ли управляемость при дальнейшем перемещении;
-
подходит ли обновлённая формула под выбранную технологию.
Если вспомогательные компоненты подбираются только “на всякий случай”, без понимания производственной задачи, они могут не решить проблему или создать новые вопросы. Поэтому технолог смотрит не на отдельный ингредиент, а на то, как вся рецептура работает как единая смесь.
Почему сыпучесть нужно оценивать до выбора окончательной модели фасовки
Сыпучесть нужно оценивать до выбора окончательной модели фасовки, потому что готовый порошок должен подходить не абстрактному производству, а конкретному технологическому маршруту. Смесь должна предсказуемо проходить те этапы, которые предусмотрены для выбранного формата выпуска.
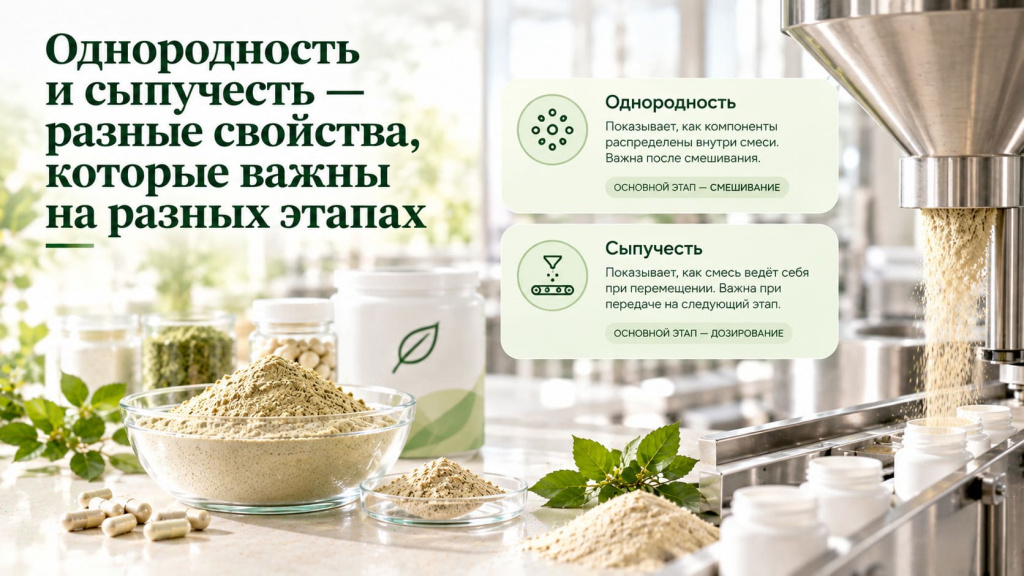
Фасовочная модель должна соответствовать реальному поведению порошка, а не только продуктовой идее или внешнему виду упаковки.
Перед серийным этапом важно понять, как смесь перемещается после смешивания, насколько управляемо поступает дальше и не требует ли продукт корректировки до перехода к финальной модели. Если эти вопросы оставить на конец, фасовка может стать местом, где проявятся проблемы рецептуры или технологической подготовки.
На этом этапе оценивают:
-
как смесь ведёт себя при перемещении;
-
насколько предсказуемо поступает на следующий участок;
-
подходит ли её состояние выбранной технологии;
-
нужно ли уточнить рецептуру или процесс;
-
не создаёт ли фасовочная модель дополнительных требований к смеси.
Важно не сводить выбор фасовки только к дизайну, стоимости упаковки или удобству покупателя. Производственная сторона не менее значима: порошок должен проходить выбранный маршрут без постоянной нестабильности.
Если сыпучесть не оценить заранее, можно закрепить формат, который выглядит удачно в концепции, но требует доработки на уровне реальной смеси. Поэтому окончательную модель фасовки лучше выбирать после понимания того, как продукт ведёт себя в производственной системе.
Как проверить поведение порошковой смеси до серийного дозирования
Поведение порошковой смеси до серийного дозирования проверяют на реальном продукте, а не только по рецептуре на бумаге. Важно увидеть, как готовая смесь ведёт себя после смешивания и насколько предсказуемо проходит следующие производственные этапы.
Проверка нужна не для поиска одного “виноватого” фактора, а для оценки всей системы: рецептуры, сырья, смеси и выбранной технологии.
Сначала получают реальную производственную смесь. Именно она показывает, как компоненты работают вместе после объединения, а не только как они выглядят в составе.
Затем смотрят, что происходит со смесью после смешивания: сохраняет ли она рабочее состояние, не меняет ли поведение при перемещении, подходит ли для передачи на следующий этап.
Дальше оценивают переход между операциями и подачу в выбранной производственной модели. Здесь важно понять, воспроизводится ли процесс или порошок каждый раз ведёт себя по-разному.
Если возникают сложности, технолог ищет источник не только на финальном участке. Причина может находиться в:
-
рецептуре;
-
свойствах сырья;
-
состоянии готовой смеси;
-
технологической последовательности;
-
выбранной модели дальнейшего производства.
При необходимости корректируют не один отдельный участок, а ту часть системы, где действительно возникает причина. Это может быть рецептурная логика, подготовка сырья, производственная схема или сама модель дальнейшей работы со смесью.
Если рецептура уже сформирована, технологическая проба помогает оценить поведение готового порошка до серийной фасовки: посмотреть, как смесь ведёт себя после смешивания, насколько управляемо поступает дальше и требует ли продукт или процесс дополнительной корректировки.
Такая проверка не обещает идеальной подачи, но помогает увидеть технологические вопросы до масштабирования.
Почему небольшая технологическая проба полезна до серийной фасовки
Небольшая технологическая проба полезна до серийной фасовки, потому что часть вопросов невозможно увидеть только из таблицы рецептуры. На бумаге состав может выглядеть логичным, но реальная смесь показывает, как продукт ведёт себя в производственной системе.
Проба помогает проверить не абстрактную идею порошка, а поведение конкретной смеси после смешивания и перед дальнейшими этапами.
На этом этапе можно увидеть, насколько управляемо ведёт себя порошковая система. Смесь может выглядеть однородной, но при перемещении проявлять особенности, которые не были очевидны на этапе разработки рецептуры.
Технологическая проба помогает понять:
-
как смесь ведёт себя после смешивания;
-
соответствует ли выбранная производственная схема самому продукту;
-
насколько предсказуемо порошок передаётся дальше;
-
не требует ли рецептура дополнительной проработки;
-
не нужно ли уточнить подготовку сырья;
-
подходит ли текущая модель для перехода к серии.
Важно не воспринимать пробу как гарантию успешной серийной фасовки. Она не отменяет дальнейшую производственную оценку и не обещает, что вопросов больше не будет.
Её ценность в другом: проба помогает выявить часть технологических вопросов до масштабирования. Если смесь требует корректировки, лучше увидеть это до того, как выбран формат фасовки, подготовлены большие объёмы продукта и процесс переведён в серию.
Для предпринимателя это снижает риск решений на предположениях. Вместо фразы “по рецептуре всё должно работать” появляется более точный вывод: как именно эта порошковая смесь ведёт себя в реальной производственной логике.
Как изменение состояния порошка может повлиять на его производственное поведение
Изменение состояния порошка может повлиять на его производственное поведение, потому что сыпучесть оценивается не в вакууме. Готовая смесь существует внутри реального процесса и может по-разному вести себя в зависимости от своего физического состояния.
Для некоторых порошковых систем важно учитывать не только исходные свойства сырья, но и то, как состояние смеси меняется до следующих технологических этапов.
Если порошок после смешивания меняет свои свойства, это может отражаться на дальнейшем перемещении и подаче. Смесь, которая сначала выглядела рабочей, при изменении состояния может стать менее предсказуемой для выбранной производственной модели.
На поведение порошка могут влиять:
-
свойства входящих компонентов;
-
состояние готовой смеси;
-
взаимодействие ингредиентов между собой;
-
условия производственного процесса;
-
чувствительность конкретной рецептуры к внешним факторам;
-
выбранный маршрут дальнейшей обработки.
Важно не делать универсальный вывод, что любое изменение состояния сразу создаёт проблему. Для одних рецептур этот фактор может быть менее значимым, для других — требовать отдельной проверки до серийной фасовки.
Один из факторов, который может менять физическое состояние некоторых порошковых систем, — взаимодействие продукта с влагой. Если такая чувствительность есть у конкретной рецептуры, её влияние нужно рассматривать отдельно, потому что оно связано не только с внешним видом смеси, но и с её дальнейшим производственным поведением.
Ошибки при оценке сыпучести порошкового БАД
Главная ошибка при оценке сыпучести порошкового БАД — искать одну универсальную причину, почему смесь движется нестабильно. На практике поведение порошка формируется всей рецептурой и производственной цепочкой: сырьём, смешиванием, состоянием готовой массы и выбранной технологией.
Сыпучесть нельзя оценивать как отдельное свойство “на глаз” или как задачу только для оборудования.
Частые ошибки:
-
оценивать сыпучесть только по внешнему виду порошка;
-
считать, что хорошо смешанный порошок автоматически хорошо поступает на дозирование;
-
считать размер частиц единственной причиной поведения смеси;
-
повторно искать решение только в гранулометрии;
-
проверять порошок бытовым пересыпанием и считать этого достаточным;
-
сразу менять настройки оборудования без анализа рецептуры;
-
считать дозатор способным компенсировать любую смесь;
-
применять одно решение к разным продуктам;
-
игнорировать изменения сырья;
-
считать вспомогательный компонент универсальным способом исправления;
-
путать сыпучесть и однородность;
-
путать сыпучесть и результат готовой дозы;
-
оценивать свойство только до начала реального производственного процесса;
-
не учитывать изменение состояния смеси;
-
использовать технические показатели без понимания конкретной рецептуры.
Часть ошибок появляется из-за желания быстро найти один фактор: “частицы не такие”, “оборудование не настроено”, “нужно добавить вспомогательный компонент”. Но порошковая смесь редко ведёт себя нестабильно только из-за одной причины.
Если смотреть слишком узко, можно начать исправлять не тот участок. Например, менять параметры оборудования, хотя вопрос связан с рецептурой. Или искать проблему только в размере частиц, хотя на поведение влияет вся готовая смесь.
Правильная оценка начинается с системы: что входит в рецептуру, какое сырьё используется, как смесь сформирована, как она ведёт себя после смешивания и подходит ли выбранной производственной модели.
FAQ
Что такое сыпучесть порошка?
Сыпучесть порошка — это способность готовой порошковой смеси достаточно предсказуемо перемещаться внутри производственного процесса. Для производства важно не просто то, что порошок существует как смесь, а то, как он проходит следующие технологические этапы.
Почему сыпучесть важна при производстве БАД?
После смешивания продукт должен двигаться дальше: передаваться на следующий участок, поступать к дозированию и участвовать в дальнейшей производственной цепочке. Если смесь ведёт себя нестабильно, процесс становится сложнее управлять.
Однородность и сыпучесть — это одно и то же?
Нет. Однородность относится к тому, как компоненты распределены внутри смеси. Сыпучесть показывает, как уже сформированная смесь ведёт себя при перемещении. Смесь может быть однородной, но при этом требовать отдельной оценки по поведению дальше.
Почему порошок может плохо поступать на дозирование?
Причина может быть связана с совокупностью факторов: структурой рецептуры, свойствами сырья, характеристиками готовой смеси, её состоянием после смешивания и выбранной производственной моделью. Универсального ответа для всех порошковых БАД здесь нет.
Влияет ли размер частиц на сыпучесть?
Характеристики частиц могут быть одним из факторов, связанных с поведением порошковой смеси. Но они не определяют сыпучесть сами по себе. Итоговое поведение зависит от всей рецептуры и сочетания компонентов.
Можно ли определить сыпучесть порошка на глаз?
Внешнего вида недостаточно. Порошок может выглядеть сухим, однородным и рассыпчатым, но в реальном производственном процессе вести себя иначе. Поэтому оценивают не только внешний вид, а поведение смеси в выбранной технологической модели.
Если порошок легко высыпается из банки, значит ли это, что он хорошо дозируется?
Нет. Бытовое пересыпание не воспроизводит производственный процесс. Для дозирования важно повторяемое и предсказуемое поступление смеси в конкретной системе, а не разовое высыпание из простой ёмкости.
Можно ли исправить плохую сыпучесть настройкой дозатора?
Не всегда. Настройка оборудования может быть частью решения, но причина может находиться в рецептуре, свойствах сырья, состоянии готовой смеси или предыдущих технологических этапах. Поэтому сначала оценивают всю цепочку.
Может ли изменение рецептуры повлиять на сыпучесть?
Да, изменение состава, формы сырья, соотношения компонентов или вспомогательной части может изменить физическое поведение всей смеси. Это не означает, что проблема возникнет обязательно, но влияние изменения нужно оценивать в конкретной производственной модели.
Может ли влага влиять на поведение порошка?
Для некоторых порошковых систем взаимодействие с влагой способно менять состояние смеси и отражаться на её производственном поведении. Этот вопрос рассматривают отдельно, потому что он связан не только с движением порошка, но и с физическим состоянием продукта.
Заключение
Сыпучесть относится не к отдельному ингредиенту, а к готовой порошковой системе. После смешивания важно понять не только то, как компоненты распределены внутри смеси, но и то, как эта смесь ведёт себя при дальнейшем перемещении.
Однородность и движение порошка — разные производственные задачи. Хорошо смешанный продукт не всегда автоматически становится удобным для подачи на следующий этап. И наоборот, способность смеси двигаться не подтверждает её однородность.
Внешнего вида тоже недостаточно. Порошок может казаться рассыпчатым и удобным, но в реальном процессе проявлять особенности, которые не видны при простом осмотре или бытовом пересыпании.
Размер частиц является только одним из факторов. На поведение смеси влияют рецептура, сырьё, физическое состояние готовой массы, взаимодействие компонентов и выбранная производственная модель.
Оборудование не всегда может компенсировать особенности самой смеси. Если порошок поступает нестабильно, причину нужно искать не только на финальном участке, но и в предыдущих решениях: составе, сырье, смешивании и технологической последовательности.
Перед серийным дозированием полезно проверить продукт в реальной производственной модели. Это помогает увидеть, как смесь ведёт себя после смешивания, подходит ли выбранному маршруту и не требует ли корректировки до масштабирования.
Следующим самостоятельным вопросом становится влияние влаги на состояние порошковой системы. Для некоторых рецептур изменение физического состояния смеси может отражаться на её дальнейшем производственном поведении.
Сыпучесть порошкового БАД имеет значение не сама по себе, а потому, что готовая смесь должна последовательно пройти дальнейшие этапы производства. Если порошок ведёт себя непредсказуемо при перемещении, искать причину нужно не только в оборудовании: она может быть связана с сырьём, рецептурой или предыдущими этапами технологии. Поэтому производственное поведение смеси лучше оценивать до серийной фасовки.










































.jpg)


.jpeg)


.jpeg)


.jpeg)


.jpg)


.jpeg)


.jpg)


.jpg)

.jpeg)


.jpg)


.jpg)


.jpg)


.jpg)

.jpg)
.jpg)
.jpg)


.jpg)


.jpg)


.jpg)
.jpg)
.jpg)
 (1).jpg)
.jpg)
.jpeg)
.jpg)


.jpg)
 (1).jpg)
.jpg)


.jpg)


.jpg)
.jpg)


.png)

.png)


